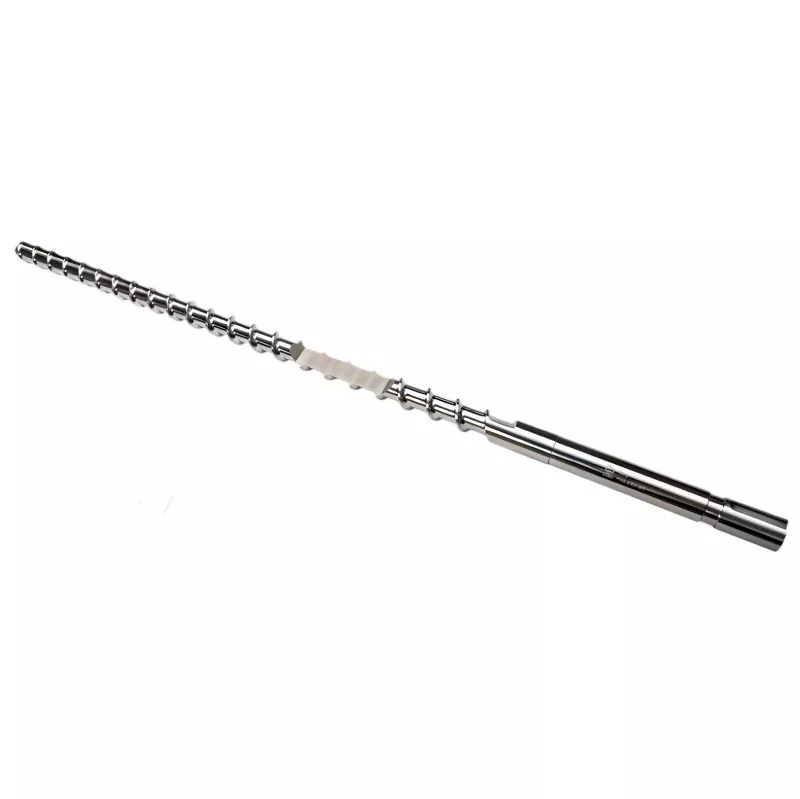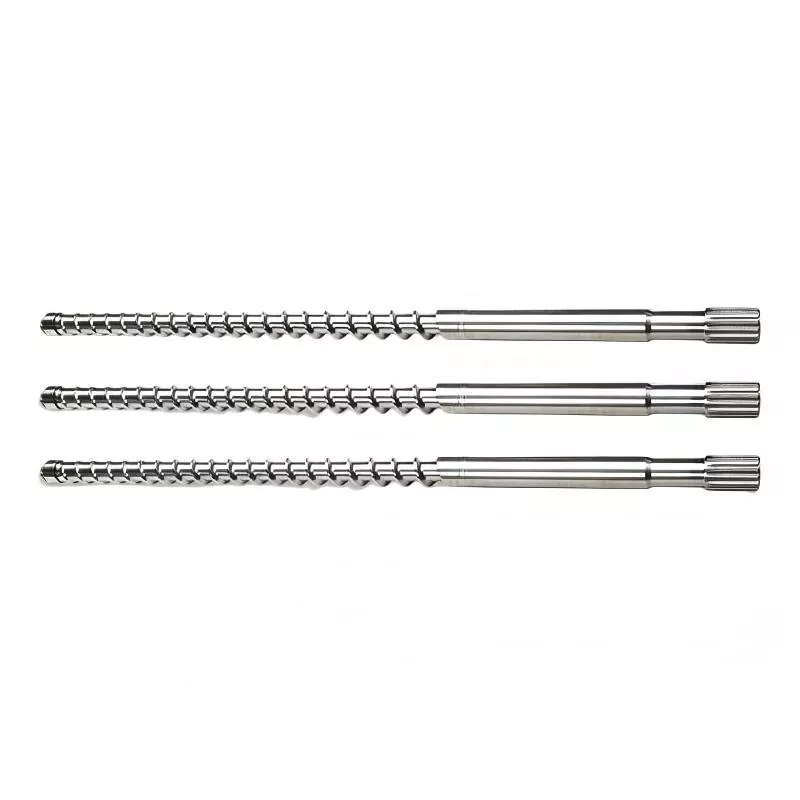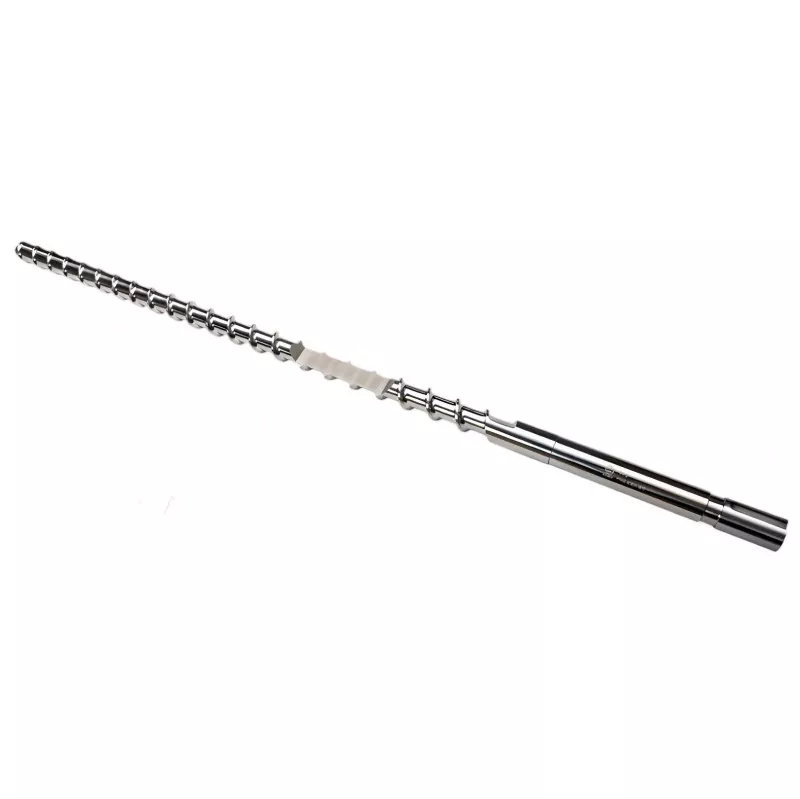
Injektionsmaskiner Bimetal skrue
Plastproducenter verden over vælger at købe Injection Machines Bimetallic Screw fra HAPPY PLASTICS Factory for fuldt ud at beskytte udstyr mod alvorligt slid. Vores legering-overlejrede skruer danner et integreret metallurgisk bindelag, der undgår legeringsafskalning og opretholder et stabilt smeltetryk, hvilket reducerer skrueudskiftningsfrekvensen med 65 %.
Samarbejde med HAPPY PLASTICS, en professionel kinesisk producent af Injection Machines Bimetallic Screw, gør det muligt for produktionslinjer at behandle hårde materialer med høj fyldstof uden hurtigt tab af dimensioner. Vi anvender avanceret centrifugalstøbning og plasmabueoverflade til at dække højstyrkestålbase med et 2,0 mm tykt slidbestandigt legeringslag, hvilket grundigt eliminerer overfladegruber forårsaget af glasfiberafslidning og ætsende flygtig gas frigivet af harpikser.
Tekniske specifikationer & legeringssammensætning
For at opretholde en stabil dimensionsnøjagtighed under langvarig produktion af tunge belastninger, er HAPPY PLASTICS' Bimetallic Screw til injektionsmaskiner udstyret med tilpassede legeringslag rettet mod forskellige slid- og korrosionskilder:
• Basissubstrat:Høj trækstyrke 38CrMoAlA strukturelt legeret stål, behandlet ved vakuum varmebehandling for at garantere kernens sejhed og modstandsdygtighed over for torsionsdeformation med højt drejningsmoment.
• Klasse A jernbaseret legeringsbelægning:Hårdhed HRC 58–62, højt chrom- og borindhold. Specielt udviklet til 15%-30% glasfiberforstærkede harpikser som PA66 og PBT for at modstå slibende skure.
• Klasse AAA nikkelbaseret legeringsbelægning:Hårdhed HRC 60–65, fyldt med wolframkarbidpartikler. Velegnet til støbning af genbrugsmateriale i store mængder og ætsende harpikser inklusive halogenfri flammehæmmende plast.
• Bearbejdningspræcision:Bearbejdet ved multi-akset CNC slibning, fuld længde skaftets samlede rethed kontrolleret under 0,02 mm.
Matchende bimetallisk legering i henhold til råmateriale
Almindelige almene bimetalliske udskiftningsskruer lider let af, at legeringslaget skræller. Tilpassede injektionsmaskiner Bimetallisk skrue tilpasset din primære harpikssammensætning sikrer langsigtet stabil produktion:
Mod glasfiberslibning (PA+GF, PP+GF)
For standardskruer skraber hårde glasfibre kontinuerligt skrueflader, hvilket udvider den matchende afstand mellem skrue og cylinder og udløser smeltetilbagestrømning. Vores wolframcarbidforstærkede bimetalliske lag fungerer som en solid slidbarriere, der opretholder standardafstand og undgår smelteglidning over millioner af støbecyklusser.
Modstå syrekorrosion fra PVC og flammehæmmere
Forarbejdning af PVC eller flammehæmmende additiver vil producere ætsende hydrogenchlorid- og hydrogenbromidgas, som forårsager grubetæring på almindelige stålunderlag. Vores nikkel-kobolt-legeringsbelægning danner en tæt passiveringsbeskyttelsesfilm for at blokere kemisk oxidation, hvilket eliminerer overfladehuller, hvor resterende harpiks stagnerer og karboniseres til sorte pletter.
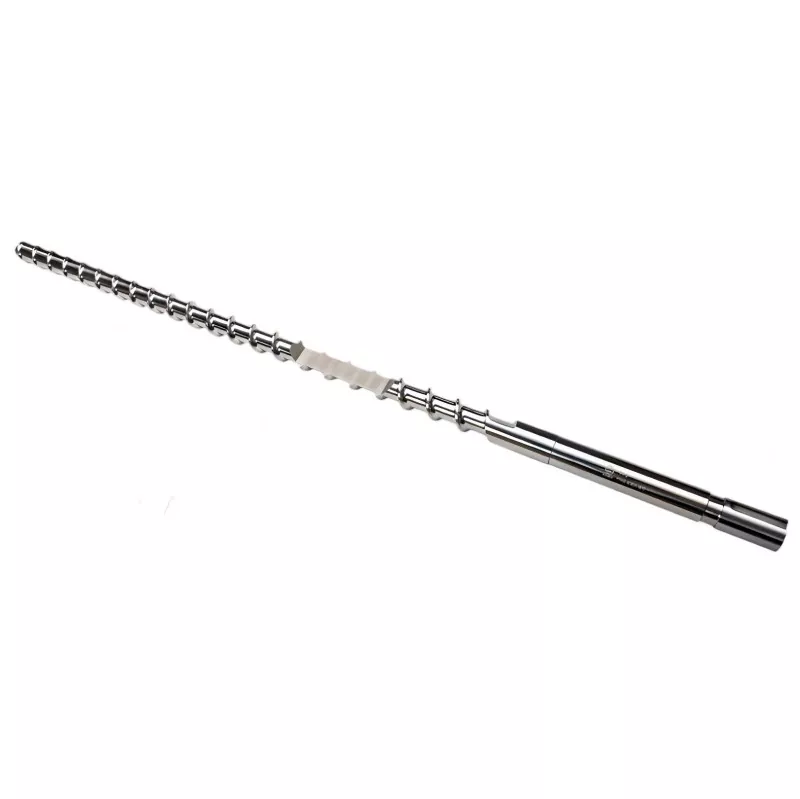
Vejledning til forebyggende vedligeholdelse til forlængelse af legeringslevetid
Følg standardiserede betjeningsregler for at maksimere levetiden for din skræddersyede Bimetal-skrue til injektionsmaskiner:
• Fuld varme iblødsætning:Start ikke skruens rotation umiddelbart efter, at cylinderen har nået den indstillede temperatur. Hold konstant temperatur i ekstra 20 minutter for fuldt ud at smelte fast plastrest og forhindre hårde pellets i at ramme det bimetalliske lag og danne små revner.
• Skylning før nedlukning:Når produktionen af ætsende ingeniørplast stoppes, skylles cylinderen med ufyldt stabil HDPE før afkøling for at fjerne resterende ætsende flygtige stoffer.
• Rotationshastighedsbegrænsning:Sænk skruens lineære overfladehastighed, når du behandler materialer med høj fyldstof. Reduceret omdrejningstal reducerer lokal friktionsvarme, forbedrer varmeafledningen af det bimetalliske lag og forhindrer termisk nedbrydning af plastikråmaterialer.
Slidvurderings- og erstatningsstandard
Støbeværksteder kan vurdere, om Injection Machines Bimetallic Screw trænger til efterbearbejdning eller udskiftning i henhold til følgende unormale produktionsdata:
|
Inspektionsvare |
Normalt tilladt område |
Udskiftningskritisk værdi |
Tilsvarende løsning og effekt |
|
Flyve radial slidafstand |
0,04 mm-0,07 mm |
≥0,18 mm |
Udskift skruen for at løse forlænget blødgøringstid |
|
Udsving i doseringstid |
Inden for ±5 % af standardcyklus |
Stig med ≥25 % |
Kontroller skrueprofilen igen for at eliminere tilbagestrømning af smelte |
|
Produktoverfladefejl |
Ingen sort pletter forurening |
Kontinuerlige sorte pletter vises |
Fjern skruen, og inspicér flyveoverfladen, der er skadet |
Tekniske ofte stillede spørgsmål
Spørgsmål: Vores tidligere lag af bimetallisk skruelegering blev stærkt skåret efter kortvarig produktion af flammehæmmende PC. Hvad er årsagen?
A: Afskalning og afskalning af legering er normalt forårsaget af uoverensstemmende termisk udvidelseskoefficient mellem legeringsbelægningen og basisstålet, eller overdrevent skørt overfladelag, der ikke er i stand til at modstå termisk stød. HAPPY PLASTICS anvender avanceret plasmaoverfladeteknologi for at danne en gradient metallurgisk overgangszone mellem substrat og legering. Den integrerede struktur udvider sig ensartet under hurtige temperaturændringer uden at revne eller skår.
Q: Kan du tilpasse overdimensionerede bimetalliske skruer, så de passer til slidte, skurede tønder?
A: Ja. Hvis din injektionscylinder kun bæres internt uden at revne, kan vi måle dens faktiske indvendige diameter og tilpasse den ydre diameter af Injection Machines Bimetallic Screw for at genoprette standard radial matchende clearance og normal kompressionseffekt, hvilket sparer de høje omkostninger ved at udskifte hele cylinderenheden.
Q: Hvilken rengøringsmetode kan undgå at ridse den bimetalliske legeringsoverflade, når skruen skilles ad?
A: Hårde stålfile, mejsler og ilt-acetylen-flammebrænding er forbudt for at fjerne størknede plastrester. Lokal høj temperatur vil ødelægge legeringslagets varmebehandlingsstruktur. Rengør skruen, mens den er varm med kobbertrådsnet, messingskrabere eller specielle organiske rengøringsmidler for at opløse rester af plast sikkert uden at ridse legeringsoverfladen.
Hot Tags: injektion maskine bimetal skrue, bimetal injektion skrue, sprøjtestøbning skrue producent
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang Province, Kina
-
Tlf
-
E-mail
For forespørgsler om sprøjtestøbemaskinetønde, sprøjtestøbemaskineskrue, ekstrudergearkasse eller prisliste, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.