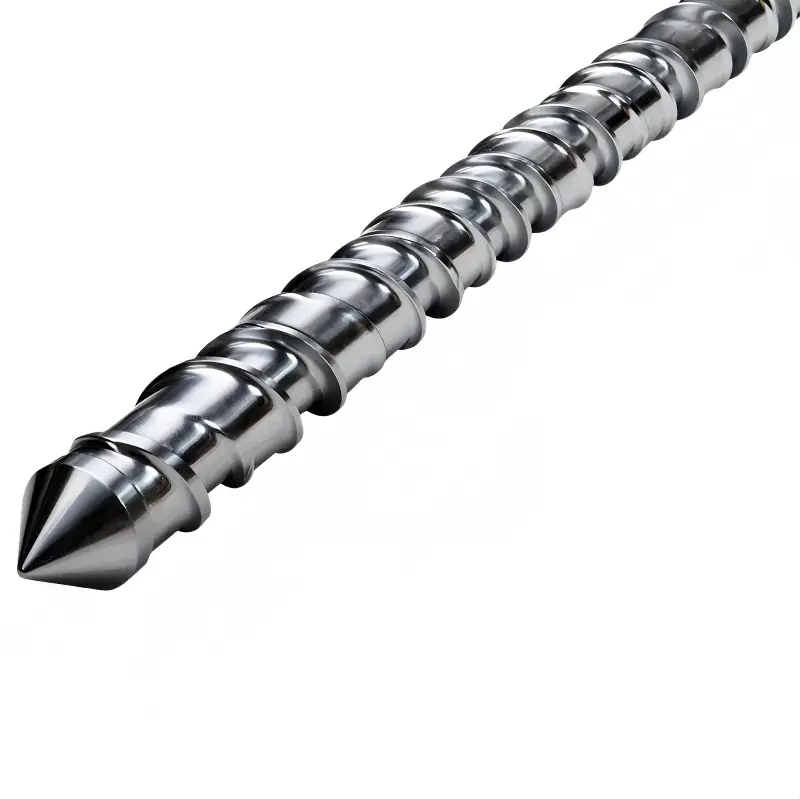
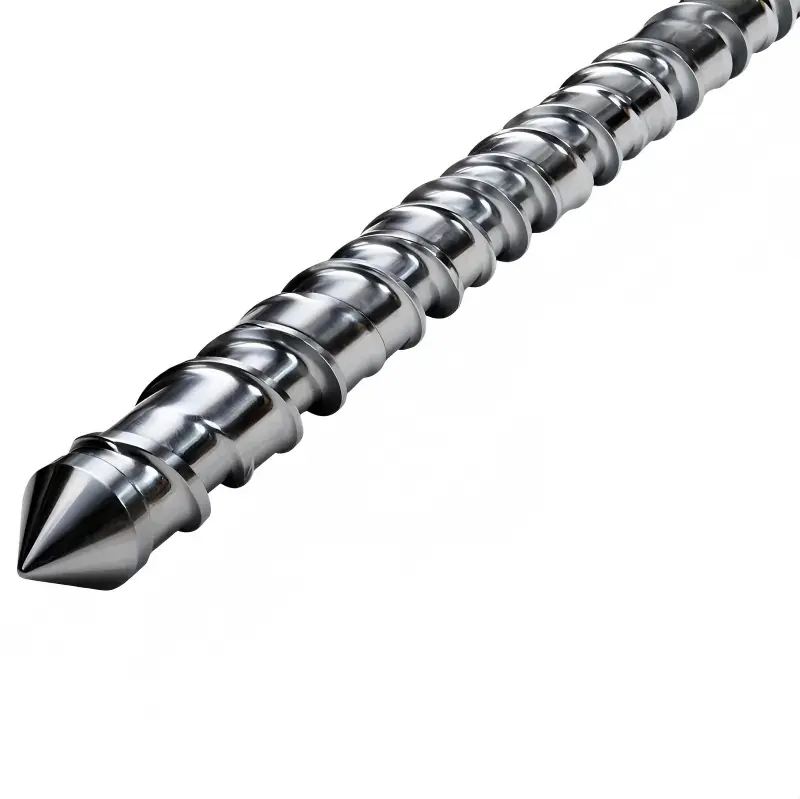
PVC enkeltskrue tønde
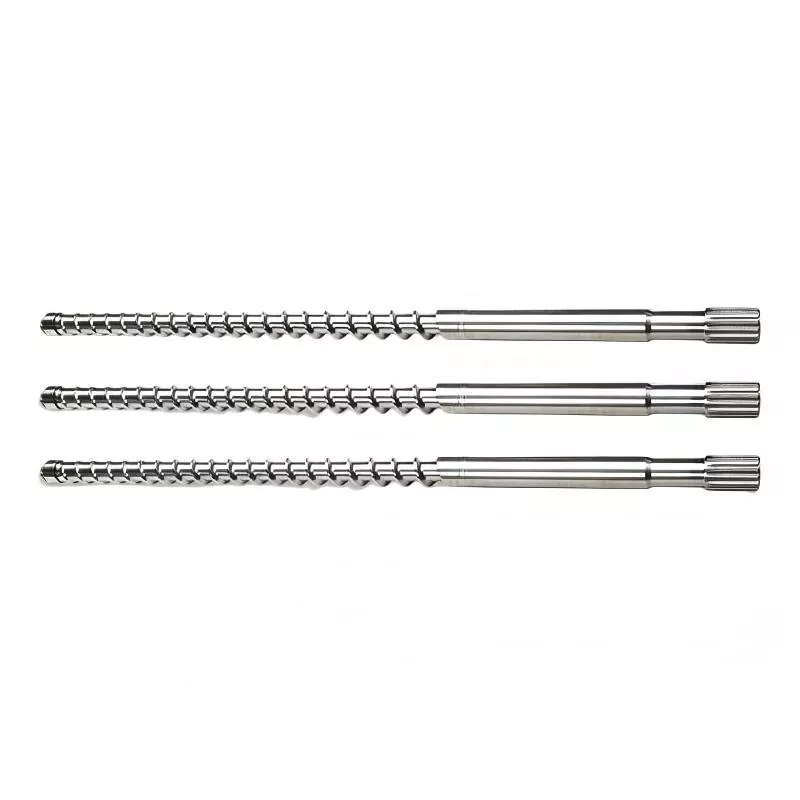
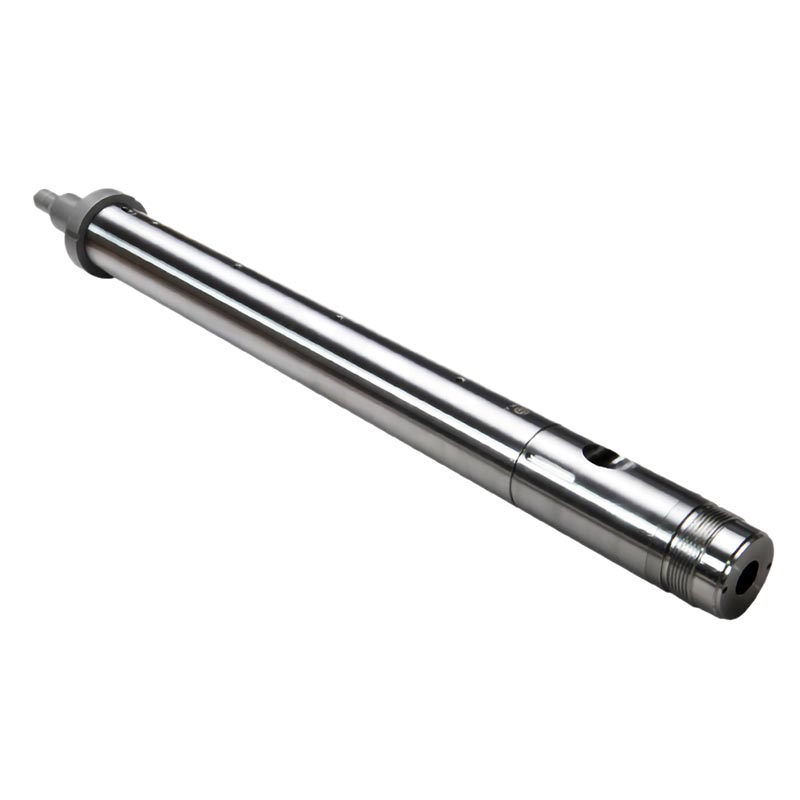
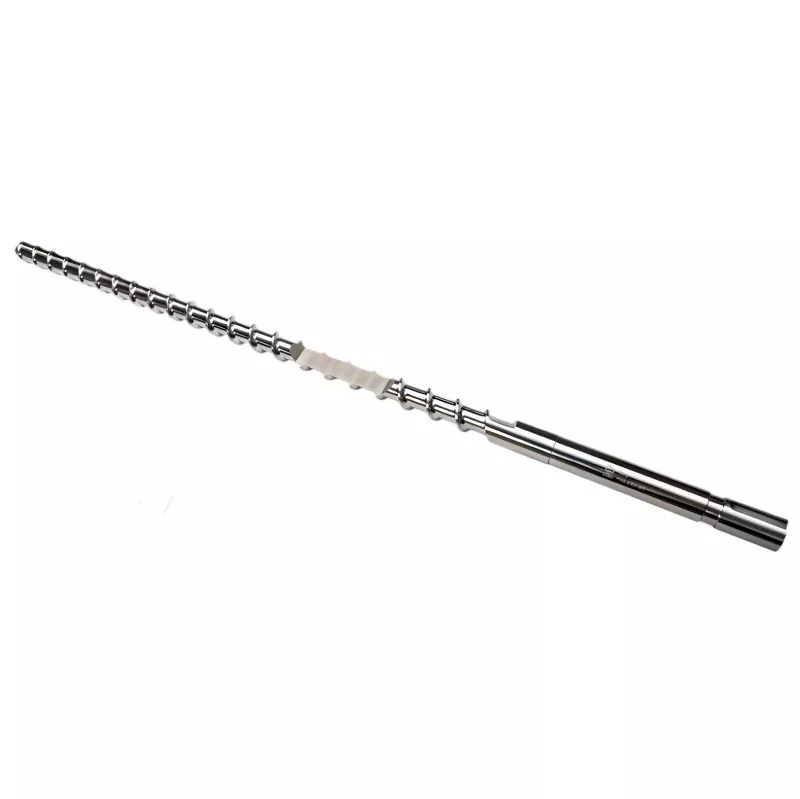
Globale rør- og profilekstrudere, der ønsker at købe en førsteklasses Pvc Single Screw Barrel-enhed, stoler på HAPPY PLASTICS-fabrikken for at eliminere termisk nedbrydning og udgasningsfejl. Vores specialiserede metallurgi modstår aggressiv saltsyrekorrosion, hvilket sænker skrotmængden med 22 % under kørsler med højt fyldstof.
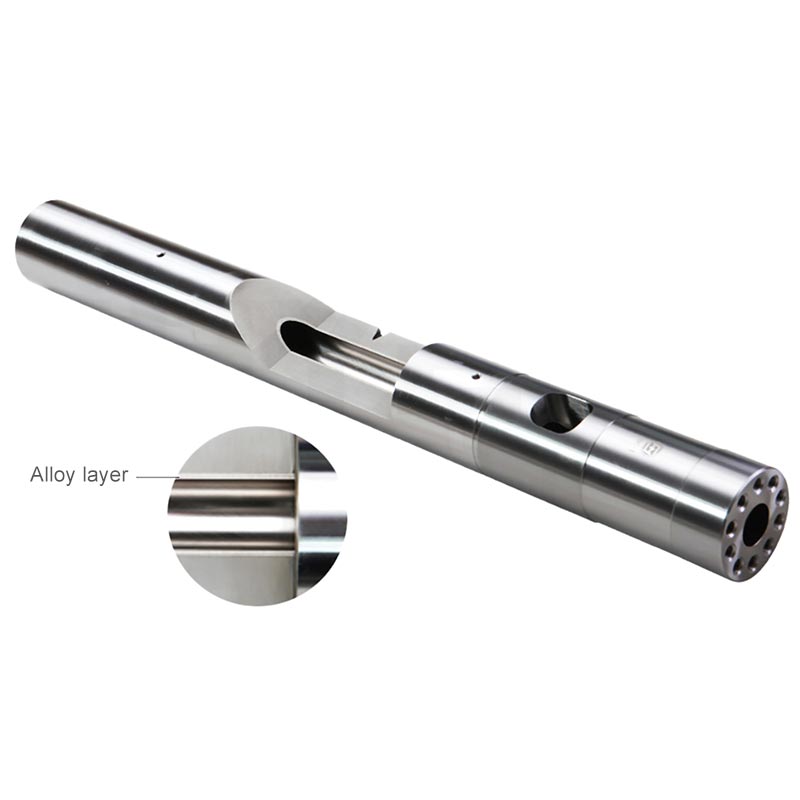
Indkøb fra en erfaren Kina Pvc Single Screw Barrel producent og leverandør gør det muligt for ekstruderingsanlæg at opretholde dimensionsstabilitet over længerevarende kontinuerlig produktion. HAPPY PLASTICS integrerer præcision intern honing og avanceret centrifugal bimetallisk støbning for at levere matchede skrue- og cylindersæt, der modstår tung calciumcarbonatbelastning og eliminerer materialenedbrydning sorte og gule pletter.
Tekniske specifikationer og fremstillingspræcision
For at forhindre hurtig mekanisk slitage og kemisk korrosion under langvarig højtemperatur PVC-ekstruderingsbehandling, vedtager HAPPY PLASTICS Pvc Single Screw Barrel ultra-strenge bearbejdningstolerancestandarder:
• Basismateriale:38CrMoAlA legeret stål af høj kvalitet, behandlet ved vakuumafgasningsbehandling og 72-timers dyb gasnitrering, med en effektiv hærdet lagdybde på 0,5 mm-0,7 mm.
• Forstærkning af skrueoverfladelegering:Skrueflyvetoppe er svejset med 2,0 mm tykt nikkelbaseret legeringslag blandet med wolframkarbidpartikler, overfladehårdhed op til 58-62 HRC.
• Barrel Bimetallic Liner:Den indvendige væg af tønden vedtager centrifugalstøbning Fe-Cr-Ni-B legeringsforing med en tykkelse på 2,5 mm-3,0 mm, med fremragende anti-skuring og anti-slid ydeevne.
• Koncentricitet med høj præcision:Koncentriciteten mellem skruens ydre cirkel og skrueroden kontrolleres inden for 0,015 mm, hvilket undgår ujævn friktion og unormalt udstyrsslitage.
Hvordan tilpasser vi skruedesign til forskellige PVC-formuleringer?
Universal standard ekstruderskrue og cylinder kan ikke tilpasse sig smelteændringer forårsaget af forskellige PVC-stabilisatorformler. Tilpasning af eksklusiv Pvc Single Screw Barrel i henhold til din faktiske produktionsformel undgår effektivt materiale termisk nedbrydning og tidlige delefejl:
Rigid PVC-formuleringer med høj fyldstof
Kalciumkarbonat-mineralfyldstoffer med højt indhold vil alvorligt skure og slide skruekompressionssektionernes føringer. Vi anvender bimetallisk beklædningsforstærkning i fuld overflade til skrueflyvninger og matcher fuld wolframcarbid foret tønde for at holde stabil ekstruderingsafstand og langsigtet stabil produktionsydelse.
PVC blandes med flydende tin
Nye miljøvenlige stabilisatorer vil ændre vedhæftningen mellem PVC-smelte og metaloverflade, hvilket let forårsager, at smelten klæber til skruerod og forkulning. Vores team optimerer skruestigningsstrukturen og tilføjer 0,05 mm+ tyk hårdforkromning på skrueoverfladen for at opnå en jævn smelteafformning og forhindre, at materialet klæber.
Trin-for-trin installation
Forbedret installation og fejlretning er hovedårsagen til tidlig fejl i bimetallisk foring. Følg de standardiserede trin nedenfor for at installere og fejlfinde ny Pvc Single Screw Barrel:
1. Registrering af gearkassejustering:Før skrueinstallation skal du fastgøre cylinderen på gearkassens flange, bruge laserjustering til at detektere aksial afbøjning og sikre, at fejlen er mindre end 0,03 mm.
2. Vedligeholdelse af drevspline:Rengør det resterende snavs inde i gearkassens noter grundigt, og påfør højtemperatur-anti-fast kobberfedt for at undgå, at akselen bider under højt ekstruderingsmoment.
3. Eftersyn af kold maskine:Sæt skruen helt ind i cylinderen, drej manuelt gearkassens spinddel i 2 hele cirkler, kontroller, at der ikke sidder fast punkt og ingen unormal lyd fra metalfriktion.
4. Termisk ekspansion varmspænding:Opvarm alle tøndezoner til 150 ℃ og hold konstant temperatur i 40 minutter. Spænd cylinderflangeboltene i henhold til standardmoment, mens de er varme, for at udligne afvigelsen i den termiske ekspansionsafstand.
Hvilke processignaler indikerer, at det er på tide at udskifte din hardware?
Produktionsoperatører kan bedømme slidgraden af skrue og cylinder gennem realtidsekstruderingsprocesdata og udskifte tilbehør, før det færdige produkts kvalitet forringes:
• Kontinuerligt fald i ekstruderingshovedets tryk:Ved fast motorhastighed falder hovedtrykket permanent, hvilket betyder, at skruen er slidt, den radiale frigang øges, og at smeltetilbageløbet glider.
• Vakuumventilationsmaterialeoverløb:PVC-smelte stiger ud fra vakuumudstødningsporten, for det meste forårsaget af alvorligt slid på skruedoseringssektionen, som bryder den stabile fremadgående balance af smelte.
• Ustabil motorarbejdsstrøm:Fluktuerende strøm under stabil fremføringshastighed indikerer lokal skruestop eller akselbøjningsdeformation, hvilket kræver inspektion og vedligeholdelse af rethed med det samme.
Tekniske ofte stillede spørgsmål
Q: Hvorfor vises der gule striber på PVC-rør lige efter genstart af ekstruderen efter midlertidig nedlukning?
A: Gule striber er forårsaget af langvarig materialestagnation og termisk nedbrydning inde i skruedøde zoner. Når standardskruen er slidt, bliver afstanden større, hvilket danner smeltetilbageholdelsesområder på bagsiden af flyvningerne, og materialer vil karbonisere og blive gule under nedlukning. Vores tilpassede Pvc Single Screw Barrel vedtager gradient selvrensende flyvestruktur for at realisere fuld smelteflow uden døde zoner og fuldstændigt løse gule linjedefekter.
Spørgsmål: Vores produktionslinje med stive PVC-profiler har brug for hyppig farveskift, hvordan forkortes rensetiden?
A: Almindelig nitreret skrueoverflade vil producere mikrohuller efter langvarig syrekorrosion, hvilket fører til pigmentrester inde i huller. Vi leverer ultra-spejl polering behandling (Ra ≤ 0,15μm) matchet med krom/nikkel legering overfladebeklædning. Den glatte overflade med lav friktion undgår smeltevedhæftning, hvilket i høj grad forbedrer farveændring og udrensningseffektivitet.
Spørgsmål: Hvordan bedømmer man, om den gamle tønde kan finpudses og matches med overdimensioneret skrue, eller skal den direkte udskiftes?
A: Brug den indvendige diameter visere til at detektere den indvendige vægslid af cylinderkompressionssektionen og doseringssektionen. Hvis den maksimale sliddybde er mindre end 0,5 mm, kan tønden slibes ensartet. Vi kan tilpasse matchet overdimensioneret Pvc Single Screw Barrel-samling for at genoprette den originale standard matchende frigang, hvilket sparer omkostningerne ved fuld udskiftning af cylinderen.
Hot Tags: PVC enkeltskrue tønde, PVC ekstruder skrue tønde, enkelt skrue tønde producent
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang Province, Kina
-
Tlf
-
E-mail
For forespørgsler om sprøjtestøbemaskinetønde, sprøjtestøbemaskineskrue, ekstrudergearkasse eller prisliste, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.