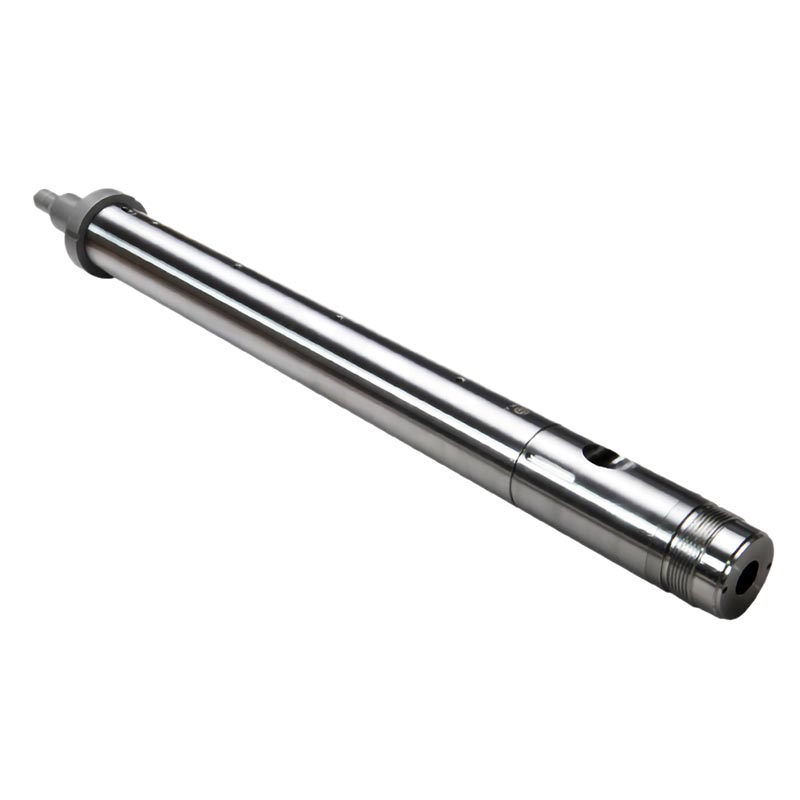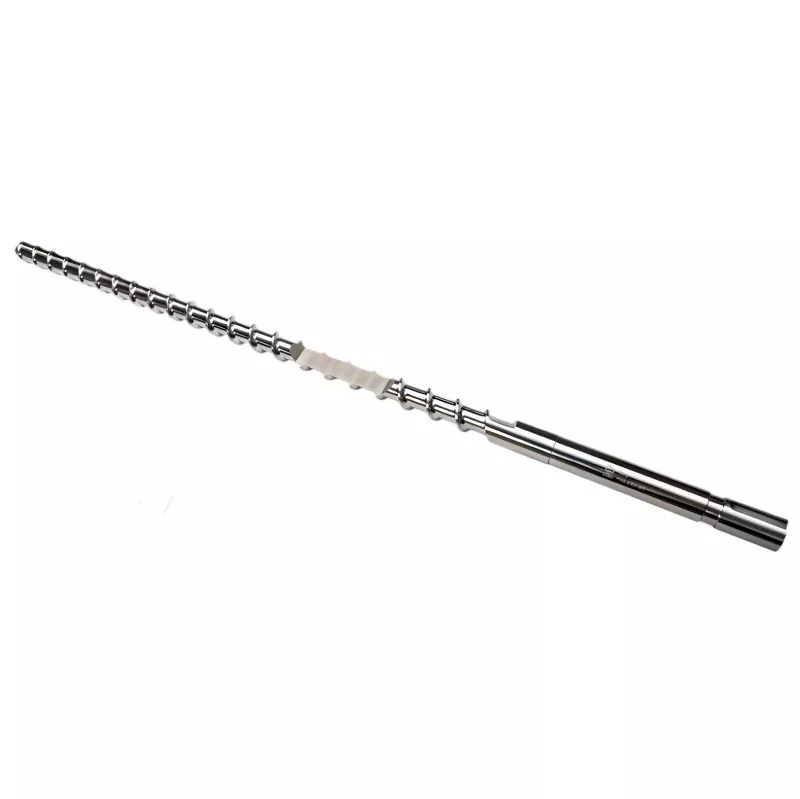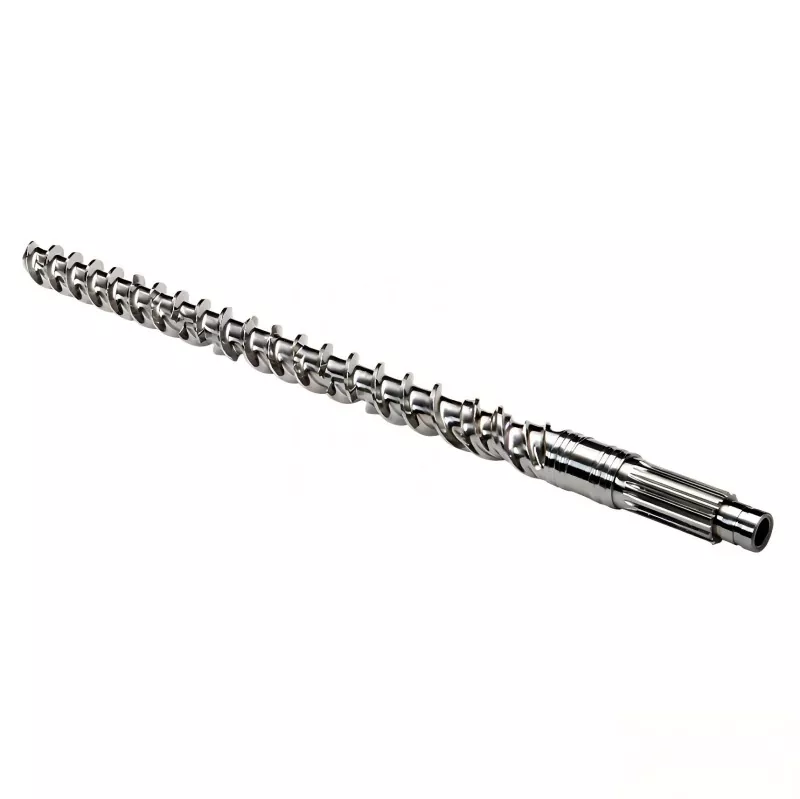
Ekstruderfremføringsskrue og tønde
Globale blandings- og genbrugsfabrikker samarbejder med den professionelle leverandør, HAPPY PLASTICS, for at købe ekstruder-føde-skrue- og tøndesamlinger for at eliminere foderbrodannelse og udgangsstigninger. Konstrueret med dybe rille geometrier og bimetalliske flyveforinger optimerer denne komponent transport af fast materiale og øger nedstrøms volumetrisk gennemstrømning med 22 %.
Anskaffelse af en skræddersyet engros-ekstrudertilførselsskrue og -tønde direkte fra Kinas HAPPY PLASTICS-fabrik sikrer maksimal indtagseffektivitet for materialer med høj fyldstof og genslibning. Udstyret med lokaliserede tøndekølekanaler og nitrering af hårde overflader minimerer vores samlinger for tidlig materialeblødgøring og reducerer rutinemæssige mekaniske udskiftningsomkostninger med 25 %.
Bearbejdningsudfordringer på tværs af råvaretyper
Standard universalgeometrier lider under hurtigt slid og kraftig materialeglidning ved fodring af ujævne råmaterialer. Hver tilpasset ekstrudertilførselsskrue og -tønde fra HAPPY PLASTICS er konstrueret til at stabilisere massestrømningshastigheden på tværs af krævende ekstruderingsopsætninger:
• Genbrugsflager med lav densitet:Optimerer tilførslen af filmflager med lav bulk-densitet, knust formaling og blandet post-consumer plastik uden halskvælning eller brodannelse.
• Meget fyldte kompositter:Modstår den intense slibende friktion forårsaget af harpikser blandet med træmel, landbrugsfibre eller tunge calciumcarbonatadditiver.
• Sticky Engineering Masterbatches:Leverer ensartet højtrykstransport til komplekse elastomerbaser, koncentrerede pigmenter og kemiske flammehæmmere.
Metallurgisk teknik og overfladehærdningsstandarder
Denne kraftige ekstrudertilførselsskrue og -tønde er afhængig af dybtlags bimetalliske legeringsforsvarssystemer snarere end grundlæggende overfladebehandlinger til at håndtere uplastificerede, stive faste partikler:
|
Mekanisk ydeevneindeks |
Produktionsproces og materialestandarder |
|
Uædle metal substrat |
Smedet 38CrMoAlA strukturelt legeret stål for høj kerne sejhed |
|
Bimetallisk linermatrix |
Centrifugalstøbt wolframcarbid eller Fe-Cr-Ni-B-legering (≥ 60 HRC) |
|
Nitreringsdybde og -hårdhed |
0,5 mm - 0,8 mm dybde / ≥ 950 HV via præcis ionbehandling |
|
Flyprofilgeometri |
Præcisionsfræset fodring med dybe riller, barriereflyvninger og variable stigninger |
|
Termisk kontrolgrænseflade |
Integrerede kappede væskekølezoner til lokal termisk isolering |
Geometrisk udvælgelsesstrategi
Tilpasning af ekstruderføderskrue og -tøndegeometri til din specifikke materialeform forhindrer indledende transportfejl:
• Pulvere vs. pellets:Når du kører fint PVC eller kemisk pulver, skal du vælge vores tvangsfødende gevindprofiler med lav rille for at forhindre pulverfluidisering. For omfangsrige plastikpiller eller genslibede flager, implementer fodringszoner med dybe riller med en gradvis kompressionsovergang for at maksimere indtagsvolumen.
• Glasfiberforstærkning:Hvis din blanding indeholder mere end 15 % glasfiber eller mineralske fyldstoffer, skal du omgå standard nitreret stål helt. Angiv en integreret wolframcarbid bimetallisk foring til cylinderens indvendige væg parret med fuld nikkel-baseret legering indkapsling på skruerne.
Rutiner for forebyggende vedligeholdelse af plantegulve
Implementering af strenge termiske og fysiske kontroller beskytter dit maskineri mod pludselig nedetid:
• Forebyggende termisk isolering:Kontroller altid, at fødehalsens kølevandskredsløb er kalkfri og flyder jævnt, før produktionen påbegyndes. Hvis ekstruderens indløbsskrue og tønde-indløbszone overstiger 60°C under drift, vil faste pellets smelte for tidligt inde i tragtens hals, hvilket forårsager, at materialet danner bro og stopper tilførslen fuldstændigt.
• Slidkontrol af frit rydning:Mål det radiale mellemrum mellem skruens ydre diameter og cylinderens indre foring hver sjette måned. Når den mekaniske frigang overstiger 1,5 gange den oprindelige fabriksdesignspecifikation, vil modtrykslækagen stige kraftigt, hvilket reducerer outputeffektiviteten med op til 30 %.
Direkte fabriksfremstilling sikkerhedsforanstaltninger
Et direkte partnerskab med HAPPY PLASTICS som en original producent eliminerer mellemliggende markeringer og sikrer samtidig streng strukturel nøjagtighed:
• Parret koaksial boring:Vi bearbejder skruer og tønder i matchende sæt på specialiserede CNC dybhulsborerigge. Dette bevarer absolut rethed og streng koncentricitet, hvilket eliminerer ujævne friktionspletter, der knækker bimetalliske foringer.
• ISO9002-certificeret test:Hver Extruder Feed Screw And Barrel gennemgår ikke-destruktiv ultralydsfejldetektion og præcise koordinatmålemaskine (CMM) dimensionelle verifikation, før de forlader vores facilitet.
• Fuld erstatningsgaranti:Alle dele inkluderer en handlingspligtig 90-dages gratis erstatningsgaranti, der dækker strukturelle eller materialefejl, med en pålidelig 40-dages ekspeditionstid på tilpassede OEM-tegningsordrer.
Root-Cause Production Fejlfinding
Hvorfor oplever vores ekstruderingslinje uregelmæssig stigning i output?
Udgangsstigning stammer ofte fra en ustabil fast-bed transporthastighed inde i indsugningszonen. Hvis harpiksen glider mod tøndevæggen i stedet for at bevæge sig fremad, svinger nedstrøms hovedtrykket. Vores ekstrudertilførselsskrue og -tønde har præcisionsbearbejdede aksiale riller inde i foderafsnittets foring, hvilket øger materiale-til-tønde-friktionen og fremtvinger en konstant, positiv forskydning af faste stoffer.
Hvad forårsager hurtig flyve-slid specifikt inden for de første tre varmezoner?
Fodringssektionen lider under den største mekaniske belastning, fordi råmaterialet stadig er koldt, hårdt og usmeltet. Stive piller virker som slibemidler mod råstålet. For at løse dette påfører vi en spray af bimetallisk legering med høj densitet direkte på skruekammene, hvilket hæver den lokale hårdhed til over 62 HRC for at blokere partikelslid.
Er det muligt kun at udskifte det slidte indtagsområde i stedet for hele samlingen?
Ja, forudsat at dit maskineri understøtter modulære split-barrel-konfigurationer. Vi bygger modulære, drop-in erstatningshylstre og skruesegmenter, der er konstrueret til at matche originale internationale maskintolerancer nøjagtigt. Dette giver dig mulighed for kun at opgradere den slidstærke indsugningssektion, hvilket sparer op til 50 % i komponentomkostninger sammenlignet med at købe en ekstrudertilførselsskrue og -tønde i fuld længde.
Hot Tags: Ekstruder foder skrue og tønde producent, ekstruder foder skrue leverandør, ekstruder skrue og tønde engros
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang Province, Kina
-
Tlf
-
E-mail
For forespørgsler om sprøjtestøbemaskinetønde, sprøjtestøbemaskineskrue, ekstrudergearkasse eller prisliste, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.