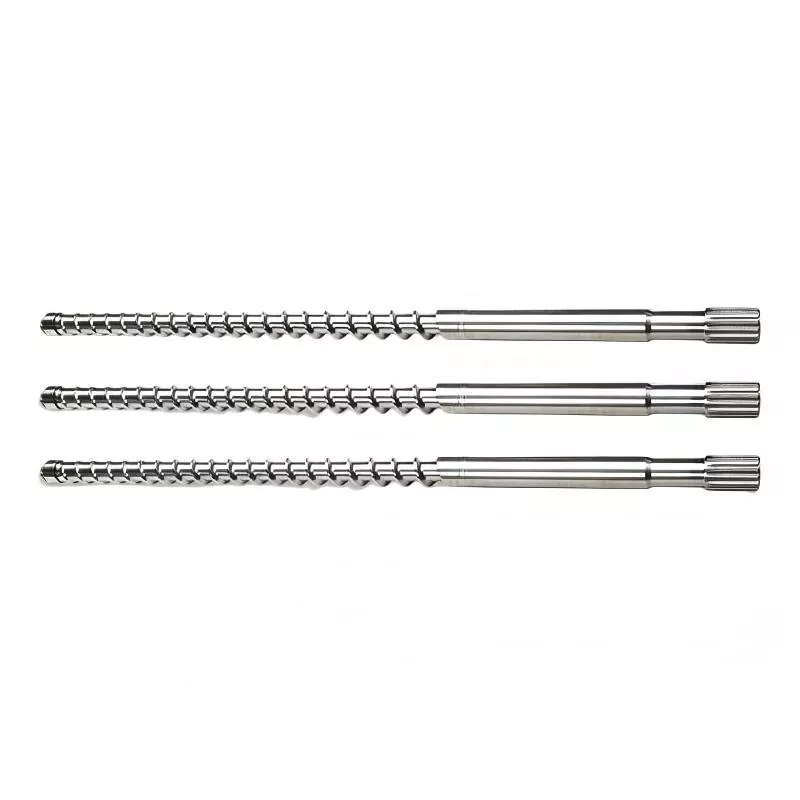
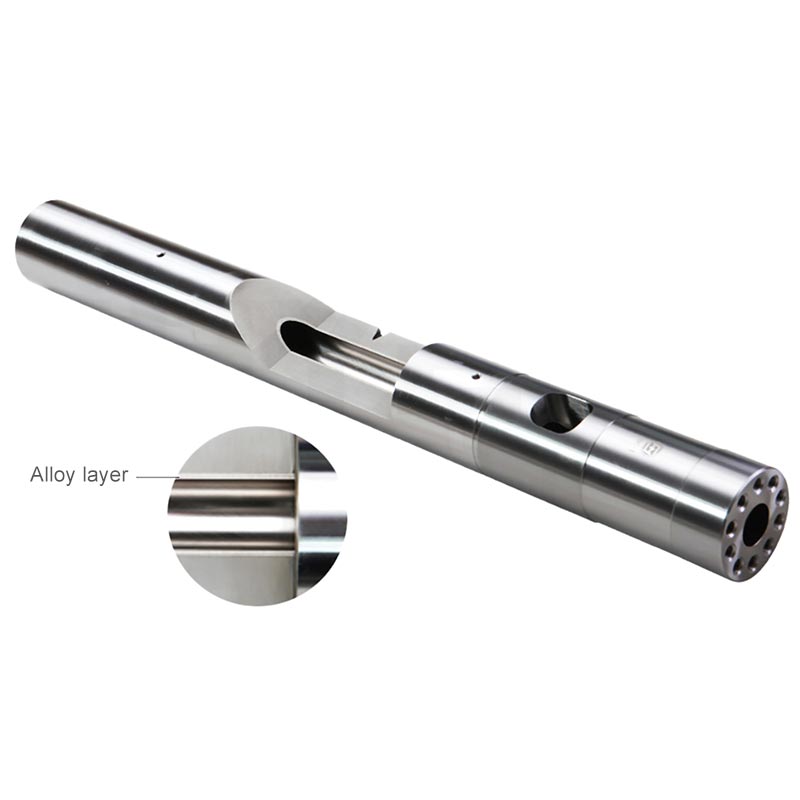
Skruen er en af de mest kritiske komponenter inde i en sprøjtestøbemaskine, der direkte påvirker plastificeringseffektiviteten, smeltekvaliteten, injektionsstabiliteten, cyklustiden og komponentens levetid. For ejere og vedligeholdelsesteams, der betjener Chen Hsong-injektionsmaskiner, er valg af en kompatibel udskiftningsskrue ikke blot et spørgsmål om at matche dimensioner. Materiale, skruegeometri, forarbejdningsforhold, slidstyrke og maskinkonfiguration skal alle tages i betragtning. Denne vejledning forklarer de nøglefaktorer, der er involveret i valg, inspektion, udskiftning og vedligeholdelse af enSkrue til Chen Hsong Injection Machine, hjælper købere med at reducere nedetid, undgå for tidligt slid og opnå en mere ensartet støbeydelse.
Artikeloversigt
- Hvorfor injektionsskruen betyder noget for maskinens ydeevne
- Almindelige problemer forårsaget af en slidt eller forkert skrue
- Nøgledimensioner at kontrollere før bestilling
- Hvordan skruegeometri påvirker plastificeringsydelsen
- Valg af det rigtige skruemateriale
- Forståelse af slid- og korrosionsbestandighed
- Udskiftningsskruevalgsguide
- Overvejelser om installation og inspektion
- Vedligeholdelsespraksis, der forlænger skruens levetid
- Almindelige applikationer og forarbejdningsmaterialer
- Hvorfor arbejde med en erfaren skrueproducent
- Ofte stillede spørgsmål
- Konklusion og kontaktoplysninger
Hvorfor injektionsskruen betyder noget for maskinens ydeevne
Indsprøjtningsskruen udfører flere væsentlige funktioner under støbeprocessen. Det transporterer plastikpiller fremad, smelter og blander materialet, styrer plastificeringen og skubber i sidste ende den smeltede polymer ind i formen. Fordi disse processer sker kontinuerligt, kan skruens tilstand og design have en direkte effekt på produktionskvaliteten.
En korrekt afstemtSkrue til Chen Hsong Injection Machinekan bidrage til stabil plastificering, ensartet smeltetemperatur, effektiv materialeblanding og pålidelig injektionsydelse. I modsætning hertil kan en forkert designet eller stærkt slidt skrue skabe inkonsekvent modtryk, ustabil skudvægt, dårlig farvespredning, for lang opholdstid og øget energiforbrug.
Til støbeoperationer med stort volumen kan selv en relativt lille reduktion i plastificeringseffektiviteten akkumuleres til betydelige produktionstab. Dette gør valg af skrue til en vigtig beslutning om vedligeholdelse og produktivitet i stedet for blot at købe en reservedel.
Almindelige problemer forårsaget af en slidt eller forkert skrue
Mange støbningsproblemer tilskrives oprindeligt materiale-, varmelegeme-, form- eller injektionsindstillingerne. Dog kan skrue- og tøndeslid også være en underliggende årsag. At genkende symptomerne kan hjælpe vedligeholdelsespersonalet med at afgøre, hvornår inspektion eller udskiftning er nødvendig.
| Observeret problem | Mulig skruerelateret årsag | Potentiel produktionspåvirkning |
|---|---|---|
| Længere blødgøringstid | Flyvslid eller uegnet skruegeometri | Længere cyklus tid |
| Ustabil skudvægt | For stor spillerum eller dårlig smeltetransport | Dimensionel uoverensstemmelse |
| Dårlig farveblanding | Upassende blandingssektion eller slidte flyve | Udseendefejl |
| Sorte pletter eller forurening | Døde pletter, korrosion eller materialenedbrydning | Afviste dele |
| For højt indsprøjtningstryk | Dårlig plastificering eller overdreven slitage | Højere maskinbelastning |
Disse symptomer betyder ikke automatisk, at skruen skal udskiftes. En professionel inspektion bør overveje skrue, cylinder, kontraventil, varmesystem, materiale og procesindstillinger sammen. Ikke desto mindre bør betydelig skrueslid ikke ignoreres, da fortsat drift kan fremskynde beskadigelse af relaterede komponenter.
Nøgledimensioner at kontrollere før bestilling
En af de mest almindelige købsfejl er at bestille en skrue baseret på maskinens mærke eller indsprøjtningsvolumen. En pålidelig udskiftning kræver detaljerede dimensionsoplysninger.
- Samlet skruelængde:Udskiftningen skal passe til den tilgængelige cylinder- og maskinenhed.
- Skrue diameter:Diameteren påvirker plastificeringskapaciteten og skal svare til tøndekonfigurationen.
- Flyvningslængde:Den effektive flyvedel påvirker transport- og smelteadfærden.
- Rod diameter:Ændringer langs skruen bestemmer kompression og materialehåndtering.
- Drevforbindelse:Den bagerste tilslutning skal passe korrekt til maskinens drivsystem.
- Tip og hovedkonfiguration:Front-end-designet skal fungere sammen med kontraventilen og indsprøjtningsenheden.
- Tønde clearance:For stor eller utilstrækkelig clearance kan påvirke ydeevnen negativt.
Ved bestilling af en erstatningsskrue til Chen Hsong-indsprøjtningsmaskine, skal købere oplyse maskinmodellen, skruedimensioner, materiale, der behandles, og eksisterende skruetegninger eller -fotografier, når det er muligt. Disse detaljer hjælper producenten med at verificere kompatibiliteten og reducere risikoen for dimensionsfejl.
Hvordan skruegeometri påvirker plastificeringsydelsen
Skruegeometri er ikke universel. Forskellige plasttyper og applikationer kan kræve forskellige transport-, kompressions-, blandings- og smelteegenskaber.
En konventionel skrue indeholder normalt føde-, kompressions- og doseringszoner. Tilførselszonen modtager fast polymer, kompressionszonen smelter gradvist og komprimerer materialet, og doseringszonen hjælper med at levere en mere ensartet smeltning mod forsiden af tønden.
Kompressionsforhold er særligt vigtigt. En skrue designet til en relativt letflydende termoplast er muligvis ikke egnet til et materiale, der indeholder en høj procentdel af fyldstoffer eller forstærkningsfibre. På samme måde kan følsomme polymerer kræve en geometri, der minimerer overdreven forskydning og unødvendig varmeudvikling.
| Behandlingskrav | Vigtig skrueovervejelse |
|---|---|
| Termoplast til almen brug | Balanceret transport, smeltning og måling |
| Glasfyldte materialer | Højere slidstyrke og passende geometri |
| Ætsende polymerer | Forbedret korrosionsbestandigt materiale eller overfladebehandling |
| Farve masterbatch behandling | Effektiv blanding uden for lang opholdstid |
| Varmefølsomme materialer | Kontrolleret forskydning og termisk eksponering |
Valg af det rigtige skruemateriale
Skruematerialet skal afspejle driftsmiljøet i stedet for udelukkende at blive valgt i henhold til indkøbsprisen. Forskellige stål, varmebehandlinger, belægninger og overfladehærdende teknologier kan give forskellige balancer mellem sejhed, hårdhed, slidstyrke og korrosionsbestandighed.
Til standardapplikationer kan et korrekt varmebehandlet legeret stål give en praktisk balance mellem mekanisk styrke og levetid. Til slibende anvendelser, der involverer glasfiber, mineralske fyldstoffer, calciumcarbonat eller andre tilsætningsstoffer, kan øget slidbeskyttelse være nødvendig.
Korrosive materialer kan kræve yderligere opmærksomhed på korrosionsbestandighed. PVC og visse flammehæmmende eller kemisk aggressive formuleringer kan udsætte skrueoverflader for udfordrende forhold. I sådanne tilfælde bør materialevalg og overfladebehandling drøftes med producenten før produktion.
Forståelse af slid- og korrosionsbestandighed
Slid er ofte koncentreret omkring flyvekanterne, kompressionssektionen og områder, der er udsat for slibende additiver. Efterhånden som afstanden mellem skruen og cylinderen øges, kan skruen blive mindre effektiv til at transportere og sætte smeltet materiale under tryk.
Der er flere almindelige former for skrueskader:
- Slibende slid:Ofte forbundet med glasfibre, mineraler og andre hårde fyldstoffer.
- Klæbende slid:Kan opstå, når metaloverflader interagerer under ugunstige forhold.
- Korrosion:Kan udvikles, når reaktive eller ætsende forbindelser behandles.
- Termisk skade:Kan skyldes for høj temperatur eller længerevarende materialeophold.
- Mekanisk skade:Kan skyldes forkert installation, fremmedlegemer eller driftsfejl.
En passende udskiftningsskrue bør derfor vælges i henhold til det faktiske forarbejdningsmateriale og produktionsmiljø. Hvis en maskine gentagne gange har oplevet for tidlig skrueslitage, løser det måske ikke det underliggende problem blot at installere en anden standardskrue.
Udskiftningsskruevalgsguide
Inden køberen køber en erstatning, kan købere følge en struktureret evalueringsproces.
- Identificer den nøjagtige maskinkonfiguration.Registrer maskinens model og relevante oplysninger om injektionsenheden.
- Mål den eksisterende skrue.Bekræft diameter, længde, forbindelsesdimensioner og front-end-konfiguration.
- Identificer forarbejdningsmaterialet.Inkluder polymerkvaliteten og tilsætningsstoffer, når det er muligt.
- Gennemgå produktionsproblemer.Bestem, om den eksisterende skrue led af slid, korrosion, dårlig blanding eller utilstrækkelig effekt.
- Vælg passende materiale og behandling.Tilpas skruekonstruktionen til applikationen.
- Bekræft tegninger før produktion.Tekniske tegninger kan reducere dimensions- og grænsefladerisici.
- Undersøg også tønden.En ny skrue installeret i en stærkt slidt tønde giver muligvis ikke den forventede forbedring.
Denne proces er især nyttig for fabrikker, der driver flere injektionsmaskiner og har brug for pålidelig reservedelsplanlægning. Vedligeholdelse af nøjagtige skruespecifikationer kan også forkorte fremtidige indkøbscyklusser.
Overvejelser om installation og inspektion
Selv en udskiftningsskrue af høj kvalitet kan fungere dårligt, hvis installationen ikke håndteres korrekt. Før installationen skal skruen kontrolleres for dimensionsnøjagtighed, overfladetilstand, drevforbindelse og kompatibilitet med front-end samling.
Løbet bør også inspiceres for indvendigt slid. Hvis cylinderen har for stor spillerum, vil montering af en ny skrue muligvis ikke genoprette plastificeringsevnen. I nogle tilfælde bør begge komponenter vurderes som et matchet system.
Ved montering er renlighed vigtig. Metalpartikler, gamle polymeraflejringer eller fremmedlegemer kan beskadige sammenfaldende overflader og påvirke funktionen af kontraventilen. Korrekt justering er også nødvendig for at forhindre unødvendig mekanisk belastning.
Efter installationen skal maskinen startes i henhold til passende driftsprocedurer. Den indledende produktion bør overvåges for blødgøringstid, smeltestabilitet, trykadfærd, skudkonsistens og usædvanlig støj eller vibrationer.
Vedligeholdelsespraksis, der forlænger skruens levetid
Regelmæssig vedligeholdelse kan reducere uventet skruerelateret nedetid markant. Et praktisk vedligeholdelsesprogram bør omfatte både driftsovervågning og periodisk fysisk inspektion.
- Brug forarbejdningstemperaturer, der anbefales til polymeren.
- Undgå at efterlade følsomme materialer i en varm tønde i unødvendigt lange perioder.
- Undgå at fremmedlegemer trænger ind i fødesystemet.
- Overvåg plastificeringstid og injektionstryk for gradvise ændringer.
- Optag usædvanlige lyde, vibrationer og ændringer i skudkonsistensen.
- Rengør skruen og cylinderen ved at bruge passende procedurer, når du skifter materialer.
- Efterse skrue- og cylinderslitage med planlagte vedligeholdelsesintervaller.
- Brug kompatible råmaterialer og undgå uventet forurening.
En af de mest nyttige vedligeholdelsesindikatorer er en gradvis stigning i blødgøringstiden. Når en maskine, der tidligere har plastificeret et skud inden for en stabil periode, begynder at tage betydeligt længere tid, bør vedligeholdelsespersonalet undersøge skruen, tønden, materialet, varmeapparatets ydeevne og procesindstillinger i stedet for at øge maskinens parametre med det samme.
Almindelige applikationer og forarbejdningsmaterialer
En udskiftningsskrue kan være designet til forskellige termoplastiske behandlingsapplikationer. Den passende konfiguration afhænger af materiale- og produktionskravene.
| Materiale / Anvendelse | Typisk betragtning |
|---|---|
| PP og PE | Stabil transport og almen plastificering |
| ABS | Afbalanceret smelte- og blandingsydelse |
| PA | Passende temperaturstyring og materialekompatibilitet |
| PC | Kontrolleret bearbejdning og passende kompressionsegenskaber |
| Glasfyldte polymerer | Øget modstandsdygtighed over for slibende slid |
| PVC | Korrosionsbestandighed og kontrolleret termisk eksponering |
Tabellen giver kun generel vejledning. Faktiske skruespecifikationer bør bestemmes i henhold til den specifikke harpiksformulering, maskinkonfiguration, produktionsbetingelser og ønsket output.
Hvorfor arbejde med en erfaren skrueproducent
Sprøjtestøbeskruer er præcisionskomponenter. En dygtig producent bør være i stand til at forstå ikke kun dimensionelle krav, men også forholdet mellem skruegeometri, materiale, forarbejdningsforhold og slidmekanismer.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.leverer skruefremstillingsløsninger til plastmaskiner til kunder, der kræver udskiftning og tilpassede komponenter. At arbejde med en erfaren leverandør kan hjælpe købere med at løse tekniske problemer før produktion i stedet for at opdage kompatibilitetsproblemer efter levering.
For tilpassede ordrer kan nyttige oplysninger omfatte injektionsmaskinemodel, skruediameter, skruelængde, forarbejdningsmateriale, påkrævet output, eksisterende tegninger, fotografier og kendte slidforhold. Jo mere fuldstændig den tekniske information er, jo lettere er det at vurdere en passende skruekonfiguration.
En praktisk købertjekliste
- Maskinmodel bekræftet
- Skrue diameter målt
- Samlet længde bekræftet
- Drevforbindelse kontrolleret
- Skruespidskonfiguration bekræftet
- Tønde tilstand efterset
- Behandlingsharpiks identificeret
- Fyldstoffer og additiver identificeret
- Slid- og korrosionshistorik gennemgået
- Materiale og overfladebehandling diskuteret
- Teknisk tegning godkendt før fremstilling
Ofte stillede spørgsmål
Kan en erstatningsskrue bruges direkte, hvis maskinmærket er det samme?
Ikke nødvendigvis. Det samme maskinmærke kan have forskellige injektionsenhedskonfigurationer og skruedimensioner. Diameter, længde, drevforbindelse, spidsdesign, cylinderafstand og andre specifikationer skal verificeres før bestilling.
Hvilke oplysninger skal gives, når der anmodes om en skrue til Chen Hsong-injektionsmaskine?
De mest nyttige oplysninger omfatter maskinmodel, skruediameter, samlet længde, forarbejdningsmateriale, skruetegning, hvis tilgængelig, front-end-konfiguration, drevforbindelse og fotografier af den eksisterende komponent. Oplysninger om tidligere slitage eller produktionsproblemer kan også hjælpe producenten med at anbefale et mere passende design.
Hvordan kan jeg vide, om skruen eller cylinderen forårsager dårlig plastificering?
Ændringer i blødgøringstid, skudvægt, tryk, smeltekonsistens og materialelækage kan indikere slid, men disse symptomer kan have flere årsager. En fysisk inspektion af både skrue og cylinder er den mest pålidelige måde at bestemme tilstanden af plastificeringsenheden.
Er en hårdere skrue altid bedre?
Nej. Hårdhed er kun én faktor. Skruen har også brug for passende sejhed, dimensionsnøjagtighed, overfladetilstand, korrosionsbestandighed og kompatibilitet med det forarbejdede materiale. Et korrekt afbalanceret materiale og behandlingsløsning er generelt mere nyttigt end blot at maksimere hårdheden.
Hvor ofte skal en indsprøjtningsskrue udskiftes?
Der er ikke noget universelt udskiftningsinterval. Levetiden afhænger af materialetype, produktionsvolumen, forarbejdningstemperatur, additiver, maskinindstillinger, skruedesign, tøndetilstand og vedligeholdelse. Regelmæssig inspektion og ydelsesovervågning er mere pålidelig end at udskifte skruen udelukkende i henhold til en fast kalenderperiode.
Kan en tilpasset skrue forbedre et eksisterende støbeproblem?
Det kan, når problemet er relateret til skruegeometri, materialekompatibilitet, blanding, transport eller slidstyrke. Dog bør skruetilpasning være baseret på faktiske maskin- og behandlingsdata. Andre årsager som f.eks. tøndeslid, varmelegemeproblemer, materialekvalitet eller forkerte behandlingsparametre bør også undersøges.
Konklusion: En bedre skrue starter med det rigtige tekniske match
At vælge enSkrue til Chen Hsong Injection Machinebør gå ud over at matche et maskinnavn eller købe den billigste erstatning. Korrekte dimensioner, skruegeometri, forarbejdningsmateriale, slidstyrke, korrosionsbestandighed, tøndetilstand og installationskrav har alle indflydelse på det endelige resultat.
For producenter, der er afhængige af sprøjtestøbning hver dag, kan den rigtige skrue understøtte mere stabil plastificering, ensartet smeltekvalitet, forudsigelige produktionscyklusser og længere komponentlevetid. Når tilbagevendende problemer såsom øget blødgøringstid, ustabil skudvægt, dårlig blanding eller for tidligt slid opstår, kan en detaljeret skrue- og løbsevaluering hjælpe med at identificere den egentlige årsag.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.kan hjælpe købere på udkig efter udskiftning eller tilpassede plastmaskinerskruer baseret på specifikke maskin- og forarbejdningskrav. At give nøjagtige tekniske oplysninger i begyndelsen af købsprocessen kan gøre komponentvalg hurtigere, reducere kompatibilitetsrisici og understøtte mere pålidelig langsigtet drift.
Har du brug for en erstatningsskrue til indsprøjtningsmaskine?
Hvis du leder efter en pålideligSkrue til Chen Hsong Injection Machine, klargør din maskinmodel, skruedimensioner, bearbejdningsmateriale og eksisterende tegning eller fotos. KontakteZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.for teknisk assistance og en passende skrueløsning skræddersyet til din applikation.
Kontakt ostil dine tilpassede skruekrav til injektionsmaskine.