
Hvordan forbedrer en sprøjtestøbningsskruetønde sprøjtestøbningsydelsen?
En sprøjtestøbemaskine afhænger i høj grad af skrue- og cylindersystemet for at omdanne faste polymerpellets til en ensartet, homogen smelte. Når skruegeometrien, tøndematerialet, overfladebehandlingen, forarbejdningsbetingelserne og vedligeholdelsespraksis er korrekt tilpasset applikationen, kan systemet understøtte stabil plastificering, forudsigelig injektionsydelse, bedre smeltekvalitet og reducerede produktionsafbrydelser. AnInjiceringsformsskruetønde er derfor mere end en erstatningskomponent: Det er et kritisk forarbejdningselement, der direkte påvirker støbekonsistensen, komponentens levetid og driftseffektiviteten.
Denne vejledning forklarer arbejdsprincipperne for en sprøjtestøbningsskruetønde, de forskellige skruesektioners rolle, almindelige slidproblemer, vigtige valgfaktorer, vedligeholdelsespraksis og praktiske måder at diagnosticere behandlingsproblemer på.

Indholdsfortegnelse
- Hvad er en Inject Mold Screw Barrel?
- Hvordan virker skruetønden?
- Hvad er hovedskruezonerne?
- Hvorfor er kvaliteten af skruetønden vigtig?
- Hvilke materialer og overfladebehandlinger betyder noget?
- Hvad skal overvejes inden bestilling?
- Hvad forårsager slid på skruetønde?
- Hvordan kan almindelige behandlingsproblemer diagnosticeres?
- Hvordan kan levetiden forlænges?
- Standard og slidstærke skruetønder
- Ofte stillede spørgsmål
- Afsluttende overvejelser
Hvad er en Inject Mold Screw Barrel?
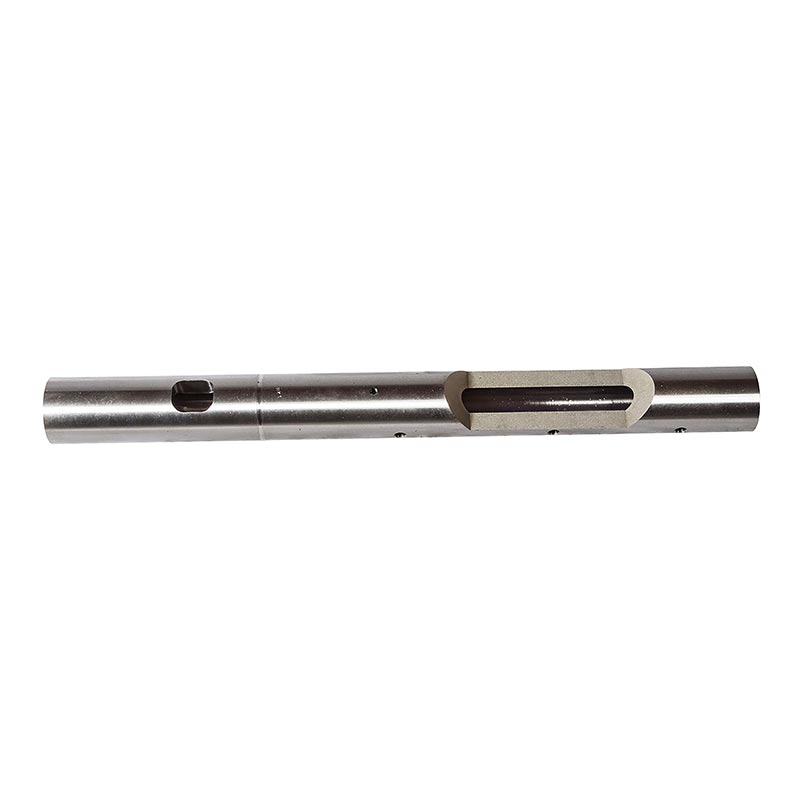
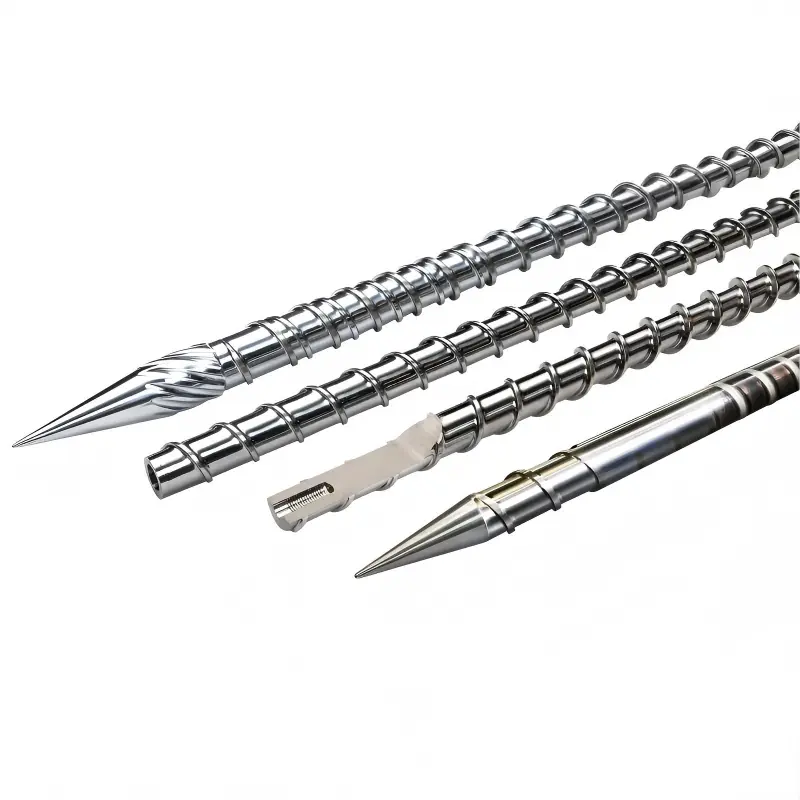
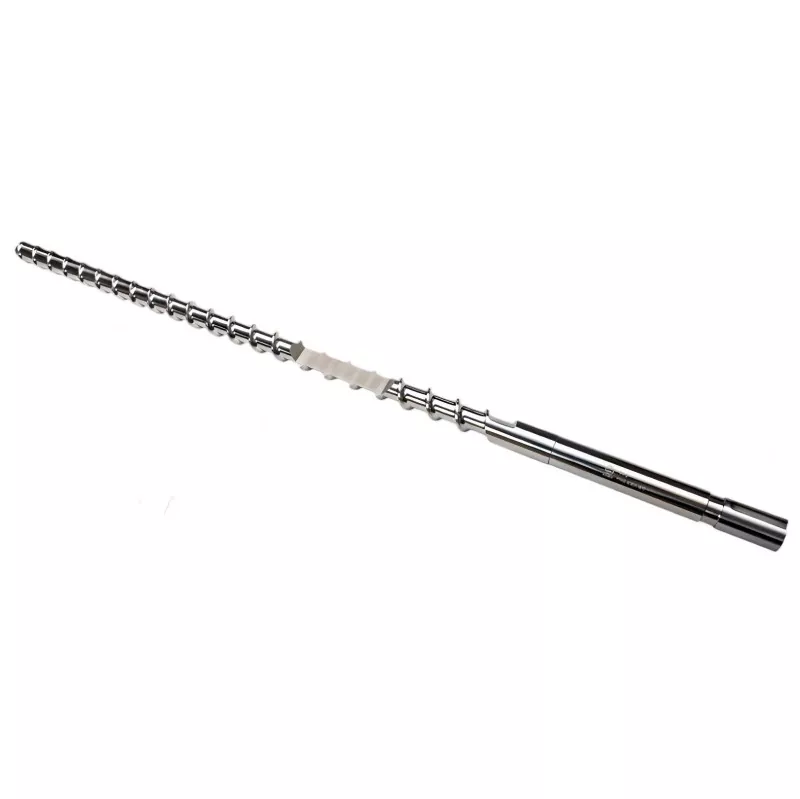
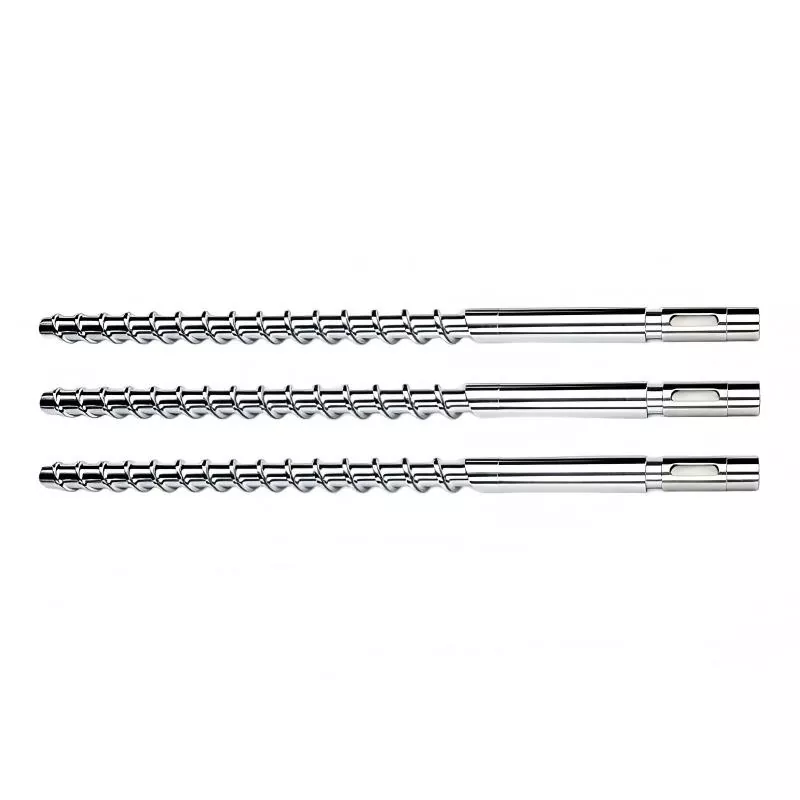
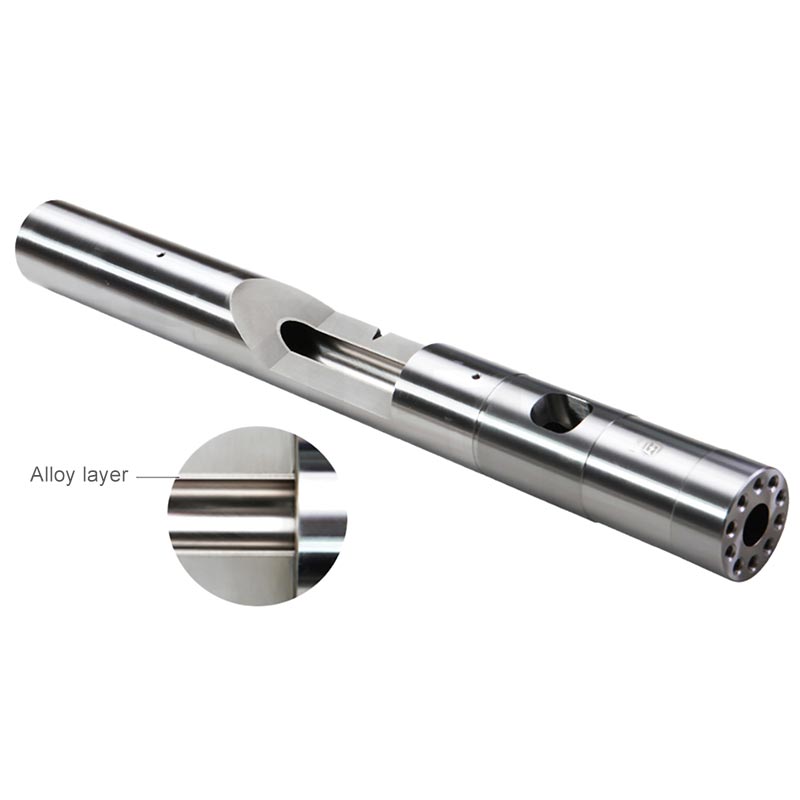
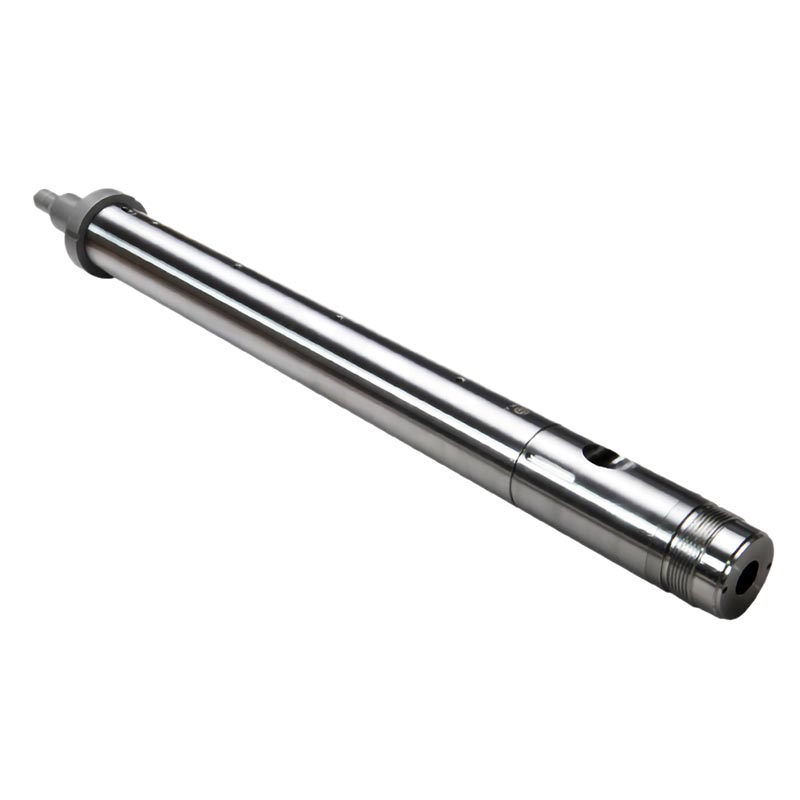
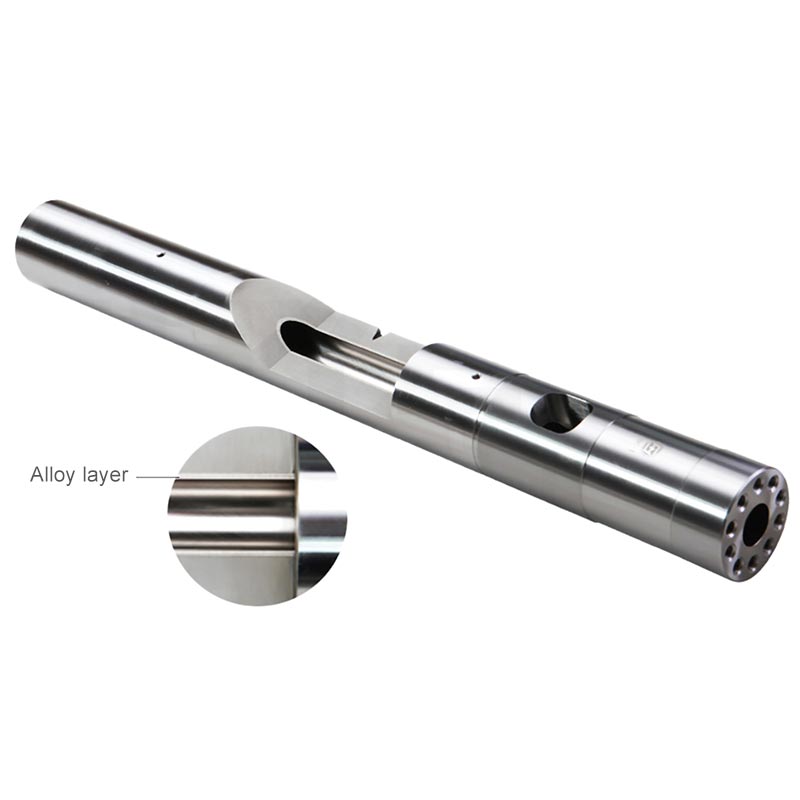
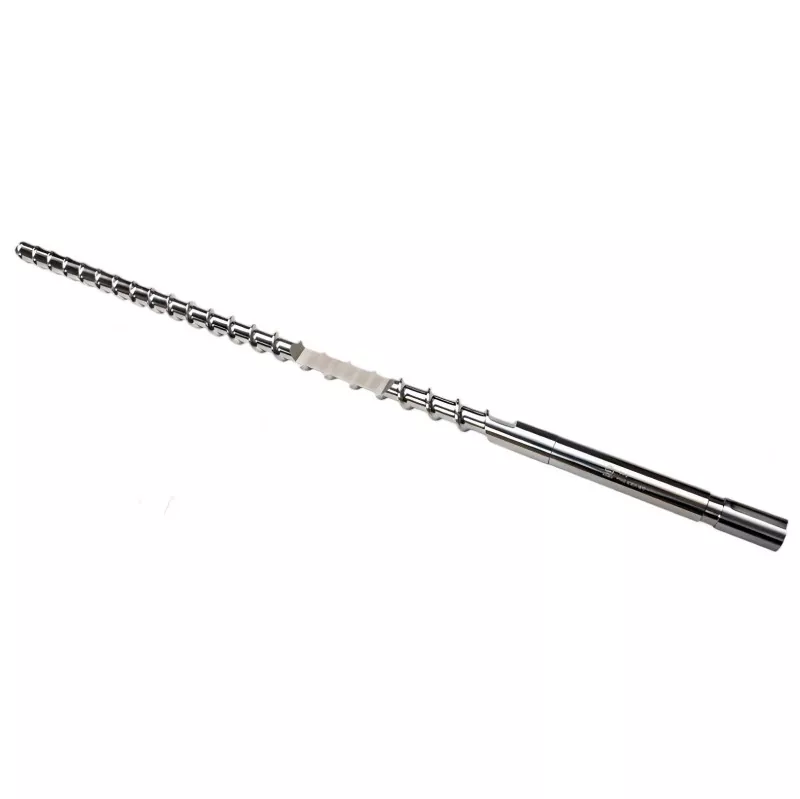
AnInjiceringsformsskruetøndeer den primære plastificeringsenhed inde i en sprøjtestøbemaskine. Den består hovedsageligt af en roterende skrue installeret inde i en opvarmet tønde. Sammen fører disse komponenter polymerpellets fremad, påfører mekanisk forskydning, overfører varme, smelter materialet, blander det og forbereder et kontrolleret skud til injektion i en form.
Skruetønden skal udføre flere funktioner på samme tid. Den skal behandle materiale konsekvent, mens den arbejder under forhøjede temperaturer, tryk, friktion og gentagne mekaniske belastninger. Dens indvendige dimensioner og skruegeometri skal derfor være kompatible med maskinen og det materiale, der behandles.
Et passende system hjælper med at opretholde en stabil smeltepræparation. Et uegnet eller stærkt slidt system kan bidrage til uensartet skudstørrelse, længere restitutionstid, dårlig blanding, for stor lækage over skrueflyvningen, ustabil smeltetemperatur og højere skrotmængder.
Hvordan virker skruetønden?
Under en typisk støbecyklus kommer plastpellets ind i cylinderens fødesektion. Rotation af skruen flytter materialet mod fronten, mens varmelegemer, der omgiver tønden, giver termisk energi. Friktion og viskøs dissipation genereret under skruens rotation bidrager også til smeltning.
Når polymeren bevæger sig fremad, komprimerer skruen og homogeniserer den. Et smeltebassin udvikles gradvist, mens usmeltede partikler gradvist inkorporeres i smelten. Skruen måler derefter den nødvendige mængde materiale foran dens spids. Under injektion bevæger skruen sig fremad som et stempel og tvinger den forberedte smelte gennem dysen og ind i formen.
Nøglepunkt:Skruedrejning er ikke blot en transporthandling. Skruegeometri, kompression, opholdstid, cylindertemperatur, modtryk og rotationshastighed interagerer for at bestemme, hvor effektivt polymeren plastificeres.
Fordi hver polymer opfører sig forskelligt under varme og forskydning, bør skruedesign overvejes sammen med harpiksformuleringen og støbeprocessen. Materialer, der indeholder slibende fyldstoffer, kan kræve væsentligt anderledes slidbeskyttelse end standard ufyldte termoplaster.
Hvad er hovedskruezonerne?
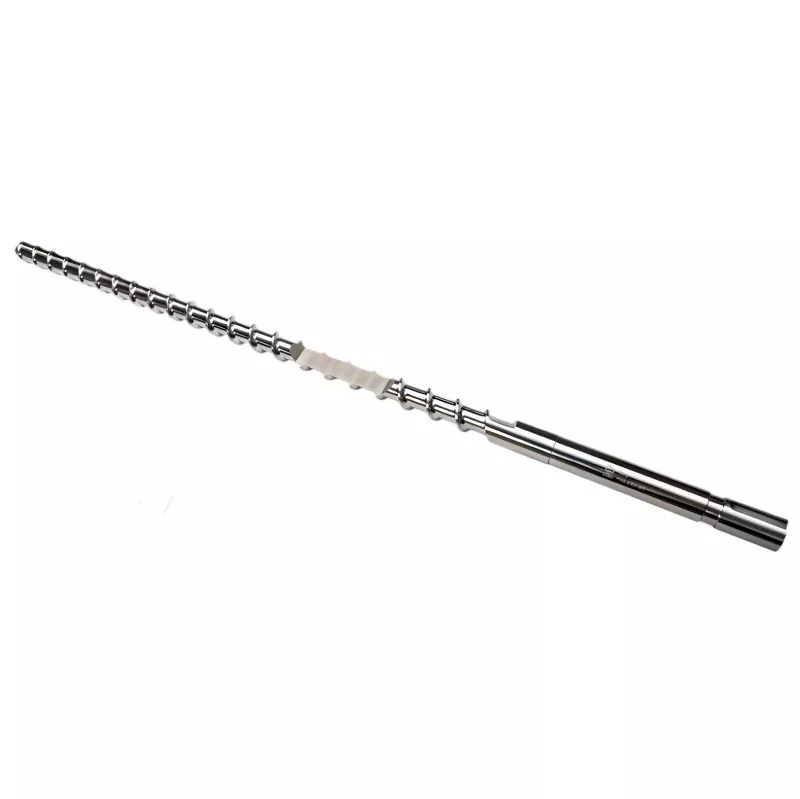
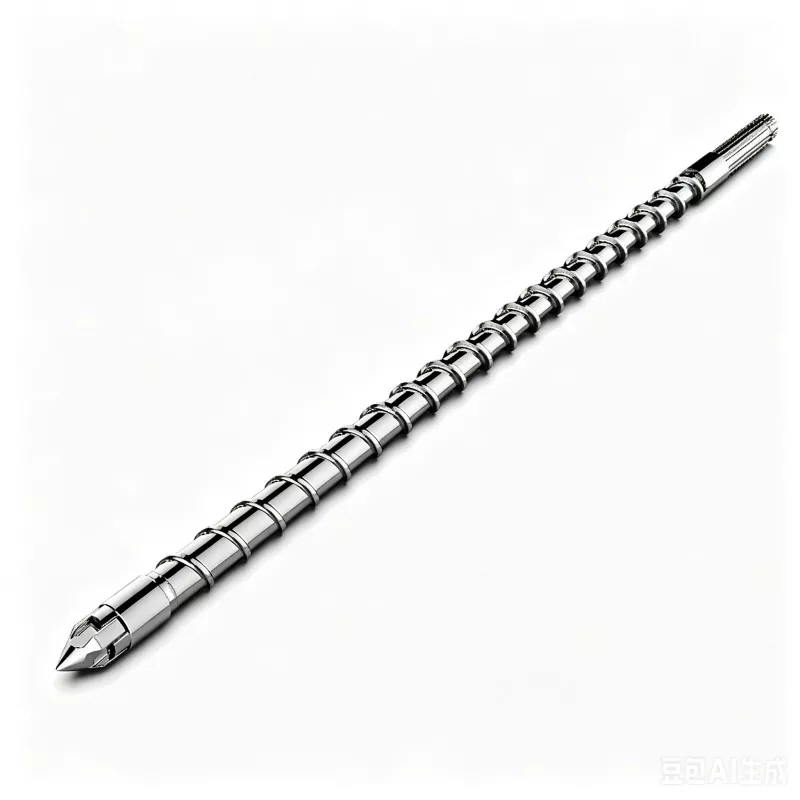
De fleste konventionelle sprøjtestøbeskruer kan forstås gennem tre funktionelle zoner. Deres nøjagtige dimensioner varierer alt efter skruedesign og anvendelse, men hver zone bidrager til den samlede plastificeringsproces.
| Skrue zone | Primær funktion | Typisk bekymring |
|---|---|---|
| Foderzone | Modtager og transporterer faste piller. | Dårlig fodring eller brodannelse. |
| Kompression / Overgangszone | Komprimerer pellets og fremmer smeltning. | Overdreven forskydning eller ufuldstændig smeltning. |
| Målezone | Homogeniserer og måler smelten. | Dårlig blanding eller ustabil måling. |
Skruespidsen og kontrolringen er også vigtige, fordi de hjælper med at kontrollere smeltebevægelsen under genopretning og injektion. For stor spillerum, beskadigede komponenter eller uegnet design kan påvirke trykhold og skudkonsistens.
Hvorfor er kvaliteten af skruetønden vigtig?
Skruetønden har et direkte forhold til gentageligheden af plastificering. Selv når sprøjtemaskinen, formen og harpiksen er uændrede, kan en stærkt slidt skruetønde ændre den måde, materialet behandles på.
- Mere ensartet plastificering:Korrekt skruegeometri hjælper med at producere en mere forudsigelig smeltning.
- Forbedret skudstabilitet:Kontrolleret måling og reduceret intern lækage understøtter gentagelig skudforberedelse.
- Bedre materialehåndtering:Korrekte overfladeegenskaber kan reducere for tidligt slid ved bearbejdning af krævende materialer.
- Reduceret uplanlagt nedetid:En korrekt specificeret komponent kan hjælpe med at undgå hyppig udskiftning forårsaget af accelereret slid.
- Proceskontrol:Konsekvente skrue- og cylinderdimensioner gør det lettere at etablere gentagelige behandlingsbetingelser.
For højvolumenproduktion kan disse faktorer blive væsentlige, fordi små variationer gentages over tusinder eller millioner af støbecyklusser. En skruetønde bør derfor vurderes som en del af det komplette produktionssystem frem for som en isoleret mekanisk reservedel.
Hvilke materialer og overfladebehandlinger betyder noget?
Skrue tønde konstruktion skal tage højde for harpiks og additiver, der behandles. Almindelige tekniske overvejelser omfatter valg af basisstål, hårdhed, korrosionsbestandighed, slidstyrke, nitrering, hårdbelægning og andre overflade- eller bimetalliske løsninger.
Standard termoplast kan pålægge relativt moderate slidforhold, mens glasfiberforstærkede, mineralfyldte, flammehæmmende eller andre stærkt fyldte forbindelser kan være betydeligt mere krævende. Nogle polymerer og additiver kan også skabe korrosionsrelaterede udfordringer ved forhøjede temperaturer.
Materielle overvejelser på et blik
- Ufyldte materialer: fokus på dimensionel nøjagtighed og generel holdbarhed.
- Slibemiddelfyldte materialer: prioriter slidstærk konstruktion.
- Ætsende formuleringer: Overvej korrosionsbestandige materialer eller beskyttende behandlinger.
- Højtemperaturpolymerer: bekræft materialekompatibilitet med det påtænkte behandlingsområde.
Det rigtige valg afhænger af de faktiske produktionsforhold. Harpikskvalitet, fyldstofprocent, forarbejdningstemperatur, gennemløb, skruehastighed, tryk og forventede driftstimer bør alle overvejes, før materialer eller behandlinger specificeres.
Hvad skal overvejes inden bestilling?
Et af de mest almindelige købsproblemer er at bestille en skruetønde, der kun bruger maskinmodellen eller skruediameteren. Selvom disse detaljer er nyttige, giver de muligvis ikke nok information til nøjagtig fremstilling.
- Maskinmærke og model:Bekræft den nøjagtige maskinkonfiguration.
- Skrue diameter:Match dimensionskravene præcist.
- Skruelængde og L/D-forhold:Disse påvirker opholdstid og blødgørende adfærd.
- Materiale, der behandles:Identificer harpiksen og eventuelle slibende eller ætsende tilsætningsstoffer.
- Outputkrav:Overvej skudvægt, cyklustid og forventet produktionsvolumen.
- Skrue geometri:Gennemgå kompressionsforhold, flydesign, blandingskrav og andre applikationsspecifikke funktioner.
- Tøndekonfiguration:Bekræft fødeåbning, varmezoner, dysegrænseflade og dimensioner på maskinens side.
- Bær beskyttelse:Vælg et passende materiale eller behandling baseret på forarbejdningsmiljøet.
For en udskiftningskomponent kan levering af tegninger, mål, fotografier, eksisterende skruespecifikationer og harpiksinformation reducere risikoen for dimensions- eller anvendelsesforstyrrelser betydeligt.
Hvad forårsager slid på skruetønde?
Slid er et normalt problem ved sprøjtestøbning, men dets hastighed varierer betydeligt mellem anvendelserne. Slibende fyldstoffer, forurenet materiale, for høje temperaturer, dårlig rengøringspraksis, fejljustering og uegnede behandlingsforhold kan alle bidrage til fremskyndet nedbrydning.
| Symptom | Mulig årsag | Nyttigt tjek |
|---|---|---|
| Øger restitutionstid | Reduceret plastificeringseffektivitet eller slid | Gennemgå skruehastighed, temperaturer og frirum. |
| Skud variation | Mulige problemer med lækage eller kontrolring | Efterse skruespidsen og kontraventilen. |
| Dårlig farvekonsistens | Utilstrækkelig blanding eller materialenedbrydning | Tjek skruedesign og termisk profil. |
| Metalliske partikler eller forurening | Mekanisk slitage eller overfladeskader | Stop og inspicér plastificeringsenheden. |
Målinger er mere pålidelige end visuel inspektion alene. Under planlagt vedligeholdelse kan kontrol af skrueflyvningsdimensioner, cylinderens indre diameter, frirum og relaterede komponenter hjælpe med at afgøre, om renovering eller udskiftning er passende.
Hvordan kan almindelige behandlingsproblemer diagnosticeres?
Når støbeydelsen ændres, er udskiftning af skruecylinderen ikke altid det rigtige første trin. En systematisk undersøgelse kan hjælpe med at identificere, om problemet stammer fra plastificeringskonstruktionen, procesindstillinger, materialetilstand eller en anden maskinkomponent.
Start med at registrere målbare ændringer såsom restitutionstid, pude, injektionstryk, smeltetemperatur, skudvariation, skrueposition og cyklustid. Sammenlign disse observationer med historiske produktionsdata, når de er tilgængelige.
Efterse derefter harpikstørre- og fodringsprocessen. Fugt, forurening, forkert materiale eller inkonsekvent pilletilførsel kan skabe symptomer, der ser ud til at være mekaniske problemer.
Hvis procesforholdene er stabile, skal du inspicere skruen, cylinderen, skruespidsen, kontrolringen, dysen og relaterede komponenter. For stor afstand mellem skruen og cylinderen kan reducere plastificerings- og doseringseffektiviteten. En beskadiget kontraventil kan også forårsage inkonsekvent skudadfærd.
Praktisk fejlfindingssekvens:
Procesdata → materialetilstand → temperaturprofil → skruedrift → skrue-/tøndemålinger → komponentinspektion → korrigerende handling.
Hvordan kan levetiden forlænges?
God vedligeholdelse eliminerer ikke slid, men det kan hjælpe med at kontrollere unødvendige skader og gøre udskiftning af komponenter mere forudsigelig.
- Brug den korrekte harpiks og undgå forurening med fremmede materialer.
- Følg passende opstarts- og nedlukningsprocedurer for den polymer, der behandles.
- Undgå unødvendige skruehastigheder og bearbejdningstemperaturer.
- Overvåg usædvanlige ændringer i restitutionstid og trykadfærd.
- Efterse skruespidsen og kontrolringen under planlagt vedligeholdelse.
- Mål skrue- og cylinderdimensioner i stedet for udelukkende at stole på udseendet.
- Brug passende udrensningsprocedurer, når du skifter materialer.
- Før registrering af driftstimer, behandlede materialer og vedligeholdelsesarbejde.
Forebyggende inspektion er især værdifuld for produktionslinjer, der behandler slibemidler kontinuerligt. Detektering af gradvise dimensionsændringer tidligt kan hjælpe produktionshold med at planlægge renovering eller udskiftning under planlagt nedetid i stedet for efter en uventet fejl.
Standard og slidstærke skruetønder
Der er ingen universel skruetøndekonfiguration til enhver sprøjtestøbningsapplikation. En standardkonstruktion kan være velegnet til universalmaterialer, mens en mere slidstærk løsning kan retfærdiggøres til krævende forbindelser.
| Betragtning | Ansøgning til generelle formål | Applikation med høj slid |
|---|---|---|
| Materiale | Ofte ufyldt eller moderat krævende | Ofte glas, mineral eller andre slibende forbindelser |
| Prioritet | Balanceret ydeevne og omkostninger | Slidstyrke og serviceholdbarhed |
| Opretholdelse | Rutinemæssig inspektion | Tættere overvågning af dimensioner og slitage |
Den mest økonomiske mulighed bør vurderes over hele driftsperioden. En lavere initial komponentpris repræsenterer muligvis ikke den laveste samlede driftsomkostning, hvis delen slides hurtigt eller forårsager hyppige produktionsafbrydelser.
Ofte stillede spørgsmål
Hvad er hovedformålet med en sprøjtestøbningsskruetønde?
Dens hovedformål er at transportere, smelte, blande, homogenisere og måle polymer før injektion. Skruen og cylinderen arbejder sammen for at forberede en kontrolleret mængde smelte til hver støbecyklus.
Hvordan ved jeg, hvornår en skruetønde skal udskiftes?
Typiske advarselstegn omfatter øget restitutionstid, ustabil skudstørrelse, inkonsekvent smeltekvalitet, overdreven lækage, unormalt slid eller målbar dimensionsafstand ud over maskinens eller komponentspecifikationen. Korrekt måling er at foretrække frem for at bedømme tilstand ud fra udseende alene.
Kan én skruedesign behandle alle typer plastik?
Nej. Forskellige polymerer har forskellige smelteegenskaber, termisk følsomhed, viskositet og blandingskrav. En skrue designet til en bestemt materialefamilie giver muligvis ikke optimal ydeevne med en anden formulering.
Hvorfor kræver glasfyldte materialer særlig opmærksomhed?
Glasfibre er slibende og kan fremskynde slid på skruer, tøndeoverflader og andre blødgørende komponenter. Til kontinuerlig bearbejdning af slibende forbindelser kan slidbestandige materialer eller overfladebehandlinger være passende.
Påvirker skruehastigheden skruens levetid?
Skruehastigheden påvirker forskydning, varmeudvikling, gennemløb og det mekaniske driftsmiljø. For høj eller uhensigtsmæssig hastighed kan bidrage til unødvendig termisk eller mekanisk belastning, så driftsbetingelserne bør etableres i henhold til materialet og maskinen.
Hvilke oplysninger skal jeg give, når jeg anmoder om en erstatningsskruetønde?
Nyttige oplysninger omfatter maskinfabrikant og -model, skruediameter, skruelængde eller L/D-forhold, eksisterende skruetegning, hvis tilgængelig, cylinderdimensioner, harpikstype, fyldstofindhold, forarbejdningstemperatur, skudvægt og produktionskrav. Fotos og dimensionelle mål kan også hjælpe med at bekræfte konfigurationen.
Afsluttende overvejelser
AnInjiceringsformsskruetøndespiller en fundamental rolle i sprøjtestøbning, fordi det bestemmer, hvor effektivt og konsekvent polymer omdannes fra pellets til en brugbar smelte. Skruegeometri, cylinderens tilstand, materialevalg, slidbeskyttelse, driftsparametre og vedligeholdelse har alle indflydelse på det endelige resultat.
For købere og produktionsingeniører er den vigtigste lektie at specificere komponenten i henhold til den faktiske anvendelse i stedet for kun at vælge den efter diameter eller maskinnavn. Forståelse af harpiksen, produktionsforholdene, slidmiljøet og det nødvendige output kan føre til en mere passende skruetønde og en mere forudsigelig støbeproces.
Leder du efter en pålidelig løsning med skruetønde?
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.fokuserer på plastbearbejdningsmaskinerikomponenter og kan støtte kunder med skrue- og cylinderløsninger til forskellige sprøjtestøbningsapplikationer. At give detaljerede maskin- og materialeoplysninger er et effektivt første skridt mod at identificere en passende konfiguration.
Mangler du en skruetønde til din sprøjtestøbemaskine? Kontakt osfor at diskutere dine maskinspecifikationer, forarbejdningsmateriale, dimensionskrav og applikationsbehov.
Relaterede nyheder
- Hvad er en halogenfri skrue, og hvorfor betyder det noget ved plastforarbejdning?
- Hvad gør en konisk dobbeltskrue og tønde pålidelig til krævende plastekstrudering?
- Hvordan kan du vælge den rigtige skrue til Chen Hsong injektionsmaskine?
- Hvordan forbedrer et injektionsskruehoved plastificeringsydelsen i sprøjtestøbning?
- Hvordan forbedrer injektionsmaskiners bimetalliske skrue plastbehandlingsydelsen?
- Hvordan forbedrer en tønde til Chen Hsong injektionsmaskine sprøjtestøbningsydelsen?
Efterlad mig en besked