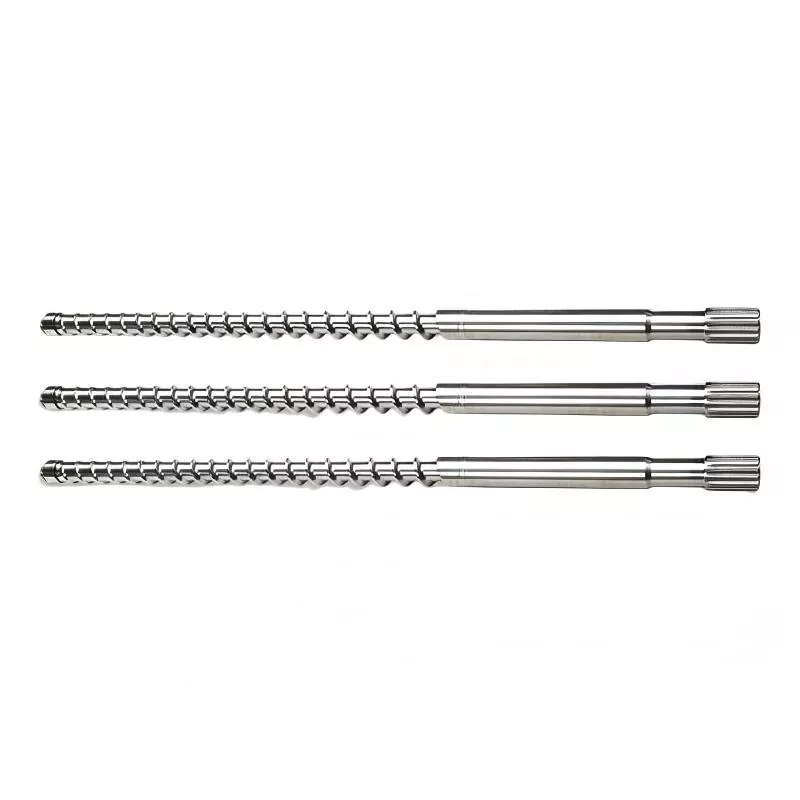
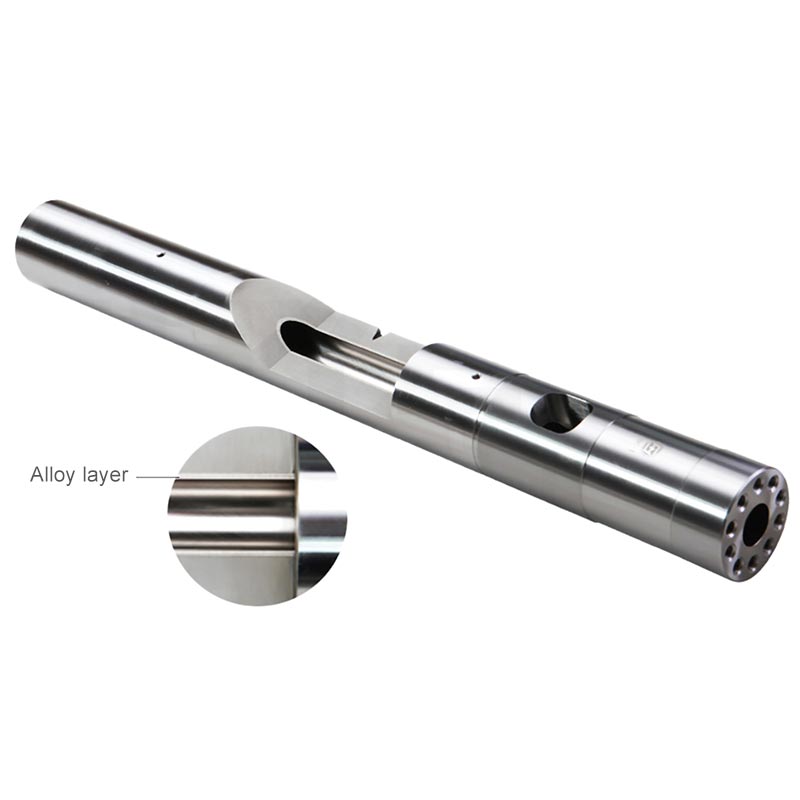
Hvad gør en konisk dobbeltskrue og tønde pålidelig til krævende plastekstrudering?
A konisk dobbeltskrue og cylinderer en kritisk arbejdskomponent i mange plastekstruderingssystemer, især PVC-rør, profil, plade, plade, skumplade, WPC og andre krævende applikationer. Dens tilspidsede geometri hjælper med at skabe progressiv kompression, transport, smeltning og blanding langs ekstruderingsprocessen. Pålidelig produktion afhænger dog af meget mere end skruens og tøndens grundform. Materialevalg, skruegeometri, cylinderkonstruktion, bearbejdningsformulering, frigang, temperaturkontrol og vedligeholdelse har alle indflydelse på ydeevnen.
For producenter er den virkelige udfordring ofte ikke at finde en erstatningsskrue og -tønde, men at finde en kombination, der forbliver stabil under de faktiske produktionsforhold. Højt indhold af calciumcarbonat, slibende additiver, genbrugsmateriale, ætsende forbindelser, for stort drejningsmoment og forkert maskinjustering kan fremskynde slid og reducere output. Denne vejledning forklarer de vigtigste faktorer, som købere bør overveje, når de vurderer en konisk dobbeltskrue og cylinder, og hvordan den rigtige specifikation kan hjælpe med at forbedre produktionskonsistensen og udstyrets levetid.
Indholdsfortegnelse
- Hvad er en konisk dobbeltskrue og tønde?
- Hvordan understøtter den koniske struktur ekstrudering?
- Hvor bruges koniske dobbeltskrue- og tøndesystemer?
- Hvilke produktionsproblemer kan den rigtige skrue og tønde løse?
- Hvilke materialer og overfladebehandlinger betyder noget?
- Hvordan påvirker slid ekstruderingsydelsen?
- Hvordan skal købere specificere en konisk dobbeltskrue og tønde?
- Hvordan kan levetiden forlænges?
- Købers tjekliste
- Ofte stillede spørgsmål
- Konklusion
1. Hvad er en konisk dobbeltskrue og tønde?
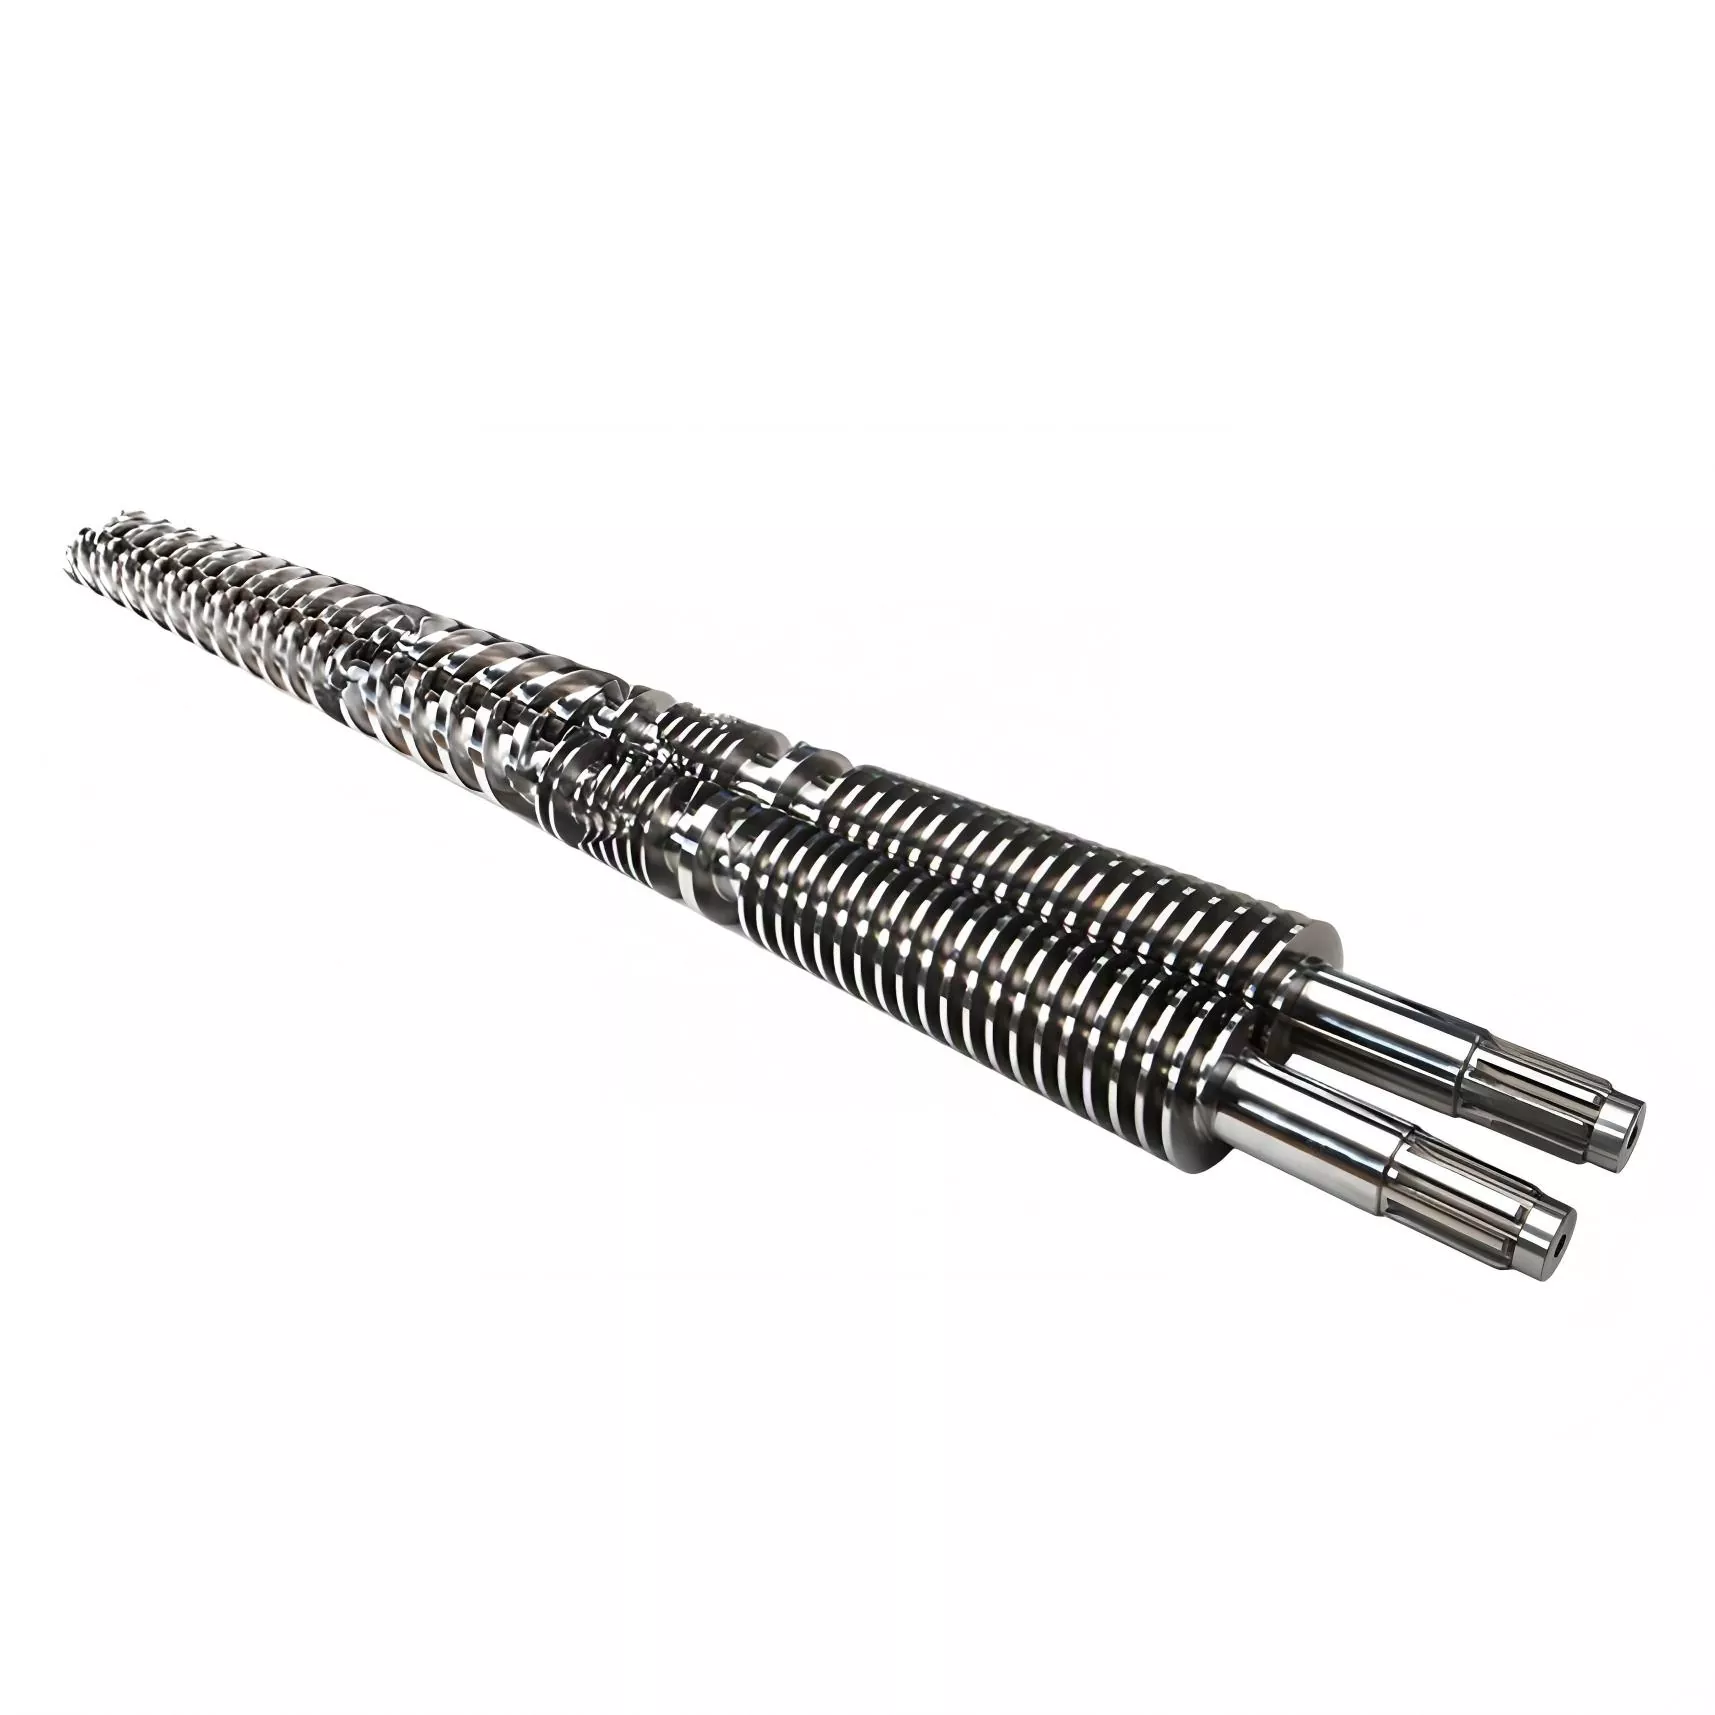
En konisk dobbeltskrue og cylinder består af to tilspidsede skruer, der fungerer inde i en matchende tilspidset cylinder. I modsætning til et parallelt dobbeltskruesystem, hvor skruediameteren forbliver relativt konstant, ændres en konisk konfiguration gradvist i diameter langs forarbejdningsretningen.
Den større fødesektion giver plads til materialeindtag, mens den gradvist mindre nedstrømssektion bidrager til kompression og plastificering. De to skruer arbejder sammen for at transportere, komprimere, blande og smelte materialet, før det når formen.
Denne konfiguration er især forbundet med PVC-behandling, fordi stiv PVC kræver kontrollerede smeltnings- og plastificeringsbetingelser. Industrileverandører specificerer almindeligvis koniske dobbeltskruetønder til PVC-rør, profiler, plader, skumplader, pellets og relaterede produkter.
Nøglepunkt: Skruen og cylinderen skal betragtes som ét arbejdssystem. Skruegeometri, cylinderboring, frigang, materialeformulering og maskinforhold skal arbejde sammen i stedet for at blive evalueret uafhængigt.
2. Hvordan understøtter den koniske struktur ekstrudering?
Den tilspidsede geometri skaber et forarbejdningsmiljø i konstant forandring. Efterhånden som materialet bevæger sig fremad, ændres tilgængeligt volumen, og polymeren oplever stigende mekanisk interaktion. Dette bidrager til kompression, smeltning og homogenisering.
Dobbeltskruekonfigurationen skaber også flere kontaktflader mellem polymeren, skruerne og cylinderen. Når geometrien er korrekt afstemt med formuleringen, kan denne interaktion fremme ensartet plastificering og samtidig opretholde kontrolleret materialebevægelse.
Fodring Modtager og transporterer råvarer ind i forarbejdningszonen.
Kompression Progressiv geometri øger materialekomprimeringen, efterhånden som behandlingen fortsætter.
Plastificering Mekanisk energi og kontrolleret tøndeopvarmning hjælper med at omdanne formuleringen til en homogen smelte.
Udledning Stabilt smeltetryk og ensartet materialetilstand understøtter ensartet matriceoutput.
Fordi hver applikation har forskellige formuleringer og outputkrav, bør skruegeometri ikke vælges blot ved at matche den udvendige diameter. Materialet, fyldstofbelastningen, produkttypen, maskinmodellen og de faktiske driftsforhold påvirker alle den passende konfiguration.
3. Hvor bruges koniske dobbeltskrue- og tøndesystemer?
Koniske dobbeltskruesystemer er bredt forbundet med PVC og andre profilorienterede ekstruderingsprocesser. Almindelige applikationer omfatter:
- PVC rør og fittings
- PVC dør- og vinduesprofiler
- PVC plader og plader
- PVC skumplader
- WPC profiler og tavler
- SPC og relaterede gulvmaterialer
- PVC pelletering og blanding
- Andre tilpassede ekstruderingsprodukter
Forskellige leverandører angiver koniske dobbeltskruetønder til rør-, profil-, plader-, plade- og WPC-produktion, mens specifikationerne kan variere væsentligt i henhold til maskindesign og formulering.
| Anvendelse | Typisk materiale | Hovedforarbejdningsbekymring |
|---|---|---|
| PVC rør | PVC / PVC-U | Stabil plastificering og output |
| PVC profil | Stiv PVC | Smelteensartethed og dimensionsstabilitet |
| WPC produkter | PVC/PE + træ eller mineralske fyldstoffer | Slid og termisk kontrol |
| Skumbræt | PVC-baseret formulering | Blødgørende og kontrolleret smeltetilstand |
4. Hvilke produktionsproblemer kan den rigtige skrue og tønde løse?
Ekstruderingskunder køber normalt ikke en skrue og tønde, blot fordi en komponent har nået slutningen af sin teoretiske levetid. Oftere er der et produktionsproblem bag udskiftningsanmodningen.
Problem: Output falder gradvist.
Mulige årsager omfatter øget frigang fra skrue til tønde, slidte flyveflader, formuleringsændringer eller ustabil fodring.
Problem: Plastificering bliver inkonsekvent.
Skruegeometrien, kompressionsprofilen, temperaturfordelingen og slidtilstanden giver muligvis ikke længere det tilsigtede behandlingsmiljø.
Problem: Produktkvaliteten svinger.
Uensartet smeltning eller ustabilt tryk kan bidrage til dimensionsvariationer, overfladefejl og inkonsistente produktegenskaber.
Problem: Vedligeholdelse bliver hyppig.
Et materiale eller overfladebehandling, der er dårligt tilpasset formuleringen, kan fremskynde slid, især når slibende fyldstoffer er involveret.
En erstatning bør derfor løse driftsproblemet i stedet for blot at kopiere dimensionerne på en gammel komponent. Den bedste specifikation er den, der matcher det faktiske materiale, produktionsmål og maskinmiljø.
5. Hvilke materialer og overfladebehandlinger betyder noget?
Skrue- og tøndemetallurgi har direkte indflydelse på holdbarheden. Fælles muligheder omfatter nitreret stål, hærdet legeret stål og bimetalliske konstruktioner. Til meget slibende eller ætsende anvendelser kan producenter overveje specialiserede legeringer eller hærdede foringer.
Offentligt tilgængelige industrielle specifikationer viser eksempler på brug af materialer som 38CrMoAlA, SCM440 og andre legerede stål, med nitrering, krombehandling eller bimetallisk konstruktion afhængigt af anvendelsen.
| Konstruktion | Potentiel fordel | Typisk betragtning |
|---|---|---|
| Nitreret stål | God overfladehårdhed og praktiske omkostninger | Kan kræve opgradering for stærkt slibende formuleringer |
| Bimetallisk tønde | Øget modstand under krævende forhold | Højere oprindelige produktionsomkostninger |
| Konstruktion af hærdet legering | Velegnet til applikationer, der kræver større slidstyrke | Materialet skal være tilpasset forarbejdningsmiljøet |
| Udskiftelig slidforing | Kan forenkle fremtidig udskiftning af sliddele | Kræver kompatibel tøndekonstruktion og nøjagtig installation |
Det korrekte valg afhænger af formuleringen frem for materialenavnet alene. Calciumcarbonat, glasfiber, talkum, genanvendte forbindelser og andre hårde fyldstoffer kan øge slibebelastningen. Korrosive behandlingsforhold kan skabe en anden slidmekanisme.
6. Hvordan påvirker slid ekstruderingsydelsen?
Slid er en af de vigtigste årsager til faldende ekstruderingsydelse. Afstanden mellem skruevingerne og cylinderoverfladen styres omhyggeligt i et nyt system. Efterhånden som slid øger denne frigang, kan mere materiale flyde bagud omkring flyvespidserne i stedet for at bevæge sig effektivt mod matricen.
Resultatet kan forekomme gradvist: lavere ydelse ved samme skruehastighed, højere energibehov, øget smeltetemperatur, ustabilt tryk eller inkonsekvent produktkvalitet. Alvorligt slid kan også ændre systemets tilsigtede kompressions- og plastificeringsadfærd.
Almindelige slidkilder
- Slibende mineralske fyldstoffer
- Glasfiber eller anden hård armering
- Høj fyldstofbelastning
- Genbrugsmateriale indeholdende forurenende stoffer
- Forkert skrue-til-tønde spillerum
- Forskydning eller overdreven sidebelastning
- Forkert temperaturkontrol
- Overbelastning eller fremmed materiale trænger ind i ekstruderen
Det er vigtigt, at sliddet ikke altid er ensartet langs hele den koniske profil. Forskellige sektioner kan opleve forskellige mekaniske og kemiske forhold, så inspektion bør evaluere hele arbejdsområdet i stedet for at stole på et enkelt målepunkt.
7. Hvordan skal købere specificere en konisk dobbeltskrue og tønde?
En af de mest almindelige købsfejl er kun at sende en maskinmodel eller skruediameter til en producent. Disse oplysninger er nyttige, men det er måske ikke nok til at bestemme det korrekte design.
En mere pålidelig teknisk undersøgelse bør omfatte følgende oplysninger:
- Ekstruderproducent og maskinmodel:Dette etablerer den grundlæggende mekaniske konvolut.
- Skrue og tønde dimensioner:Medtag diameter, længde, tilspidsning og relevante tegninger, når de er tilgængelige.
- Forarbejdet materiale:Angiv PVC, WPC, SPC eller en anden formulering.
- Fyldindhold:Angiv calciumcarbonat eller anden fyldstofprocent, når det er relevant.
- Måloutput:Angiv den nødvendige produktionshastighed i kg/t.
- Skruehastighed:Faktisk driftsomdrejningstal hjælper med at bestemme behandlingsbetingelserne.
- Temperaturprofil:Nuværende tønde- og smeltetemperaturer kan afsløre driftsbegrænsninger.
- Nuværende slidtilstand:Fotos, målinger eller produktionssymptomer kan hjælpe med at diagnosticere det eksisterende problem.
- Produkttype:Rør, profil, plade, plade, gulvbelægning eller et andet færdigt produkt.
- Nødvendig levetid:Dette hjælper med at afgøre, om standard eller forbedret slidbeskyttelse er passende.
| Information | Hvorfor det betyder noget |
|---|---|
| Maskinmodel | Bekræfter mekanisk kompatibilitet |
| Materiale formulering | Bestemmer forarbejdnings- og slidkrav |
| Fyldprocent | Hjælper med at bestemme krav til slidstyrke |
| Outputkrav | Påvirker skruegeometri og bearbejdningskapacitet |
| Bær historie | Hjælper med at identificere tilbagevendende fejlmekanismer |
Producenter, der specialiserer sig i tilpasset skrue- og tøndeproduktion, anmoder almindeligvis om tegninger, prøver, dimensioner, maskininformation og materialebearbejdningsbetingelser, før de bekræfter et design.
8. Hvordan kan levetiden forlænges?
Selv en velfremstillet konisk dobbeltskrue og cylinder kan lide for tidligt slid, hvis driftsforholdene er dårligt kontrollerede. Vedligeholdelse bør derfor kombinere komponentinspektion med processtyring.
1. Skærmoutput
Registrer produktionshastighed ved ensartet skruehastighed og formuleringsbetingelser.
2. Tjek Moment
Uventede drejningsmomentændringer kan indikere formulering, fodring eller mekaniske problemer.
3. Undersøg slitage
Mål kritiske områder med jævne mellemrum i stedet for at vente på alvorligt outputtab.
4. Kontroller temperatur
Stabil temperaturstyring reducerer unødvendig termisk stress og behandlingsustabilitet.
5. Undgå kontaminering
Fremmed metal eller overdrevent hårde forurenende stoffer kan forårsage pludselige mekaniske skader.
6. Oprethold justering
Korrekt samling og justering hjælper med at forhindre lokal kontakt og unormalt slid.
Regelmæssig inspektion er særlig vigtig ved behandling af formuleringer, der indeholder slibende fyldstoffer. Forebyggende måling kan identificere ændringer i clearance, før de bliver et stort produktionsproblem.
9. Købercheckliste
Før du bestiller en konisk dobbeltskrue og cylinder, skal du bekræfte følgende:
- ☐ Maskinfabrikant og nøjagtig model bekræftet
- ☐ Skrue- og cylinderdimensioner verificeret
- ☐ Materialeformulering angivet
- ☐ Fyldstofindhold og slibende komponenter identificeret
- ☐ Måleffekt og driftsomdrejninger angivet
- ☐ Eksisterende slidmønster dokumenteret
- ☐ Nødvendig slidstyrke diskuteret
- ☐ Tegning, prøve eller målte dimensioner til rådighed, hvor det er muligt
10. Ofte stillede spørgsmål
Hvilke materialer behandles almindeligvis med en konisk dobbeltskrue og tønde?
Koniske dobbeltskruesystemer er især almindelige i PVC-behandling, herunder PVC-rør, profiler, plader, skumplader og relaterede produkter. De kan også bruges til WPC, SPC og andre formuleringer, når skruens geometri og materialer er korrekt tilpasset applikationen.
Hvad forårsager for tidligt slid?
Slibende fyldstoffer, høj fyldstofbelastning, ætsende behandlingsforhold, forurening, for stort drejningsmoment, forkert frigang, dårlig justering og ustabile driftsforhold kan alle bidrage til accelereret slid.
Er en bimetallisk tønde altid nødvendig?
Ikke nødvendigvis. Den passende konstruktion afhænger af formulering, fyldstofindhold, produktionsforhold og forventet levetid. Standard nitreret konstruktion kan være velegnet til nogle applikationer, mens stærkt slibende formuleringer kan retfærdiggøre mere slidstærke løsninger.
Hvordan kan jeg bestille en ny konisk dobbeltskrue og -tønde?
Start med ekstrudermodellen, skrue- og cylinderdimensioner, materialeformulering, fyldstofprocent, måloutput og aktuelle driftsbetingelser. Tegninger, prøver, fotografier og slidmål kan gøre teknisk bekræftelse mere nøjagtig.
Kan skruen og tønden tilpasses?
Ja. Skræddersyet produktion kan baseres på maskinspecifikationer, tegninger, prøver, materialeformulering og anvendelseskrav. Tilpasning er især nyttig, når kunden har usædvanlige fyldstofniveauer, specifikke outputmål eller tilbagevendende slidproblemer.
Hvilke tegn indikerer, at en skrue og tønde kan have behov for inspektion?
Typiske tegn inkluderer faldende output ved samme skruehastighed, ustabilt tryk, øget smeltetemperatur, højere drejningsmoment, inkonsekvent plastificering, synlige produktfejl og unormale slidmærker opdaget under vedligeholdelse.
11. Konklusion
En konisk dobbeltskrue og tønde er mere end et par udskiftningskomponenter. Det er en kernedel af ekstruderingssystemet, der direkte påvirker materialetransport, kompression, plastificering, blanding, trykstabilitet og produktionskonsistens.
For købere er den vigtigste beslutning ikke blot at vælge den laveste købspris. Specifikationen skal afspejle den faktiske materialeformulering, fyldstofindhold, maskinmodel, outputmål, driftsforhold og forventet levetid. En korrekt afstemt skrue og cylinder kan hjælpe med at reducere uventet nedetid, opretholde en stabil produktion og kontrollere langsigtede vedligeholdelsesomkostninger.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. fokuserer på plastik maskinkomponenter og kan støtte kunder, der leder efter koniske dobbeltskruer og tøndeløsninger baseret på deres udstyr og produktionskrav. Ved at levere nøjagtige maskinoplysninger, tegninger, prøver og behandlingsdetaljer kan købere gøre den tekniske evaluering mere effektiv og få en løsning, der er bedre tilpasset deres ekstruderingsanvendelse.
Har du brug for en konisk dobbeltskrue- og tøndeløsning?
Uanset om du har brug for en udskiftningskomponent, en slidstærk konfiguration eller en skræddersyet skrue og cylinder til PVC, WPC eller andre ekstruderingsapplikationer, kan levering af din maskinmodel, dimensioner og materialeoplysninger hjælpe med at fremskynde den tekniske evaluering.
Kontakt osat diskutere dine ekstruderingskrav medZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.og find en konisk dobbeltskrue- og cylinderkonfiguration, der passer til dine produktionsforhold.
Tidligere :
-
Relaterede nyheder
- Hvordan kan du vælge den rigtige skrue til Chen Hsong injektionsmaskine?
- Hvordan forbedrer et injektionsskruehoved plastificeringsydelsen i sprøjtestøbning?
- Hvordan forbedrer en sprøjtestøbningsskruetønde sprøjtestøbningsydelsen?
- Hvordan forbedrer injektionsmaskiners bimetalliske skrue plastbehandlingsydelsen?
- Hvordan forbedrer en tønde til Chen Hsong injektionsmaskine sprøjtestøbningsydelsen?
- Hvad gør Barrel for YIZUMI Injection Machine essentiel for bedre ydeevne i plastproduktion?
Efterlad mig en besked