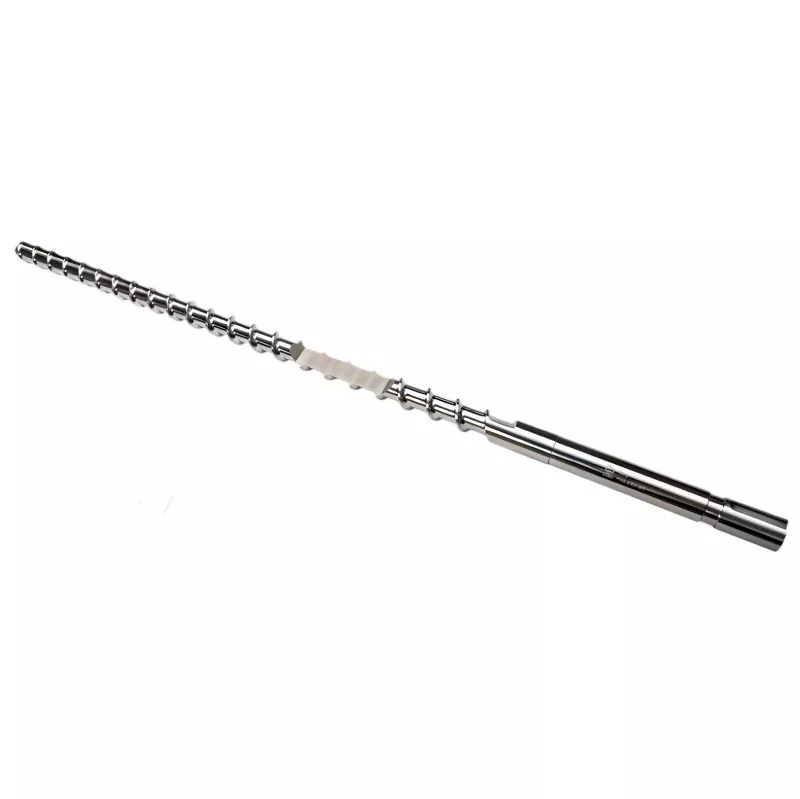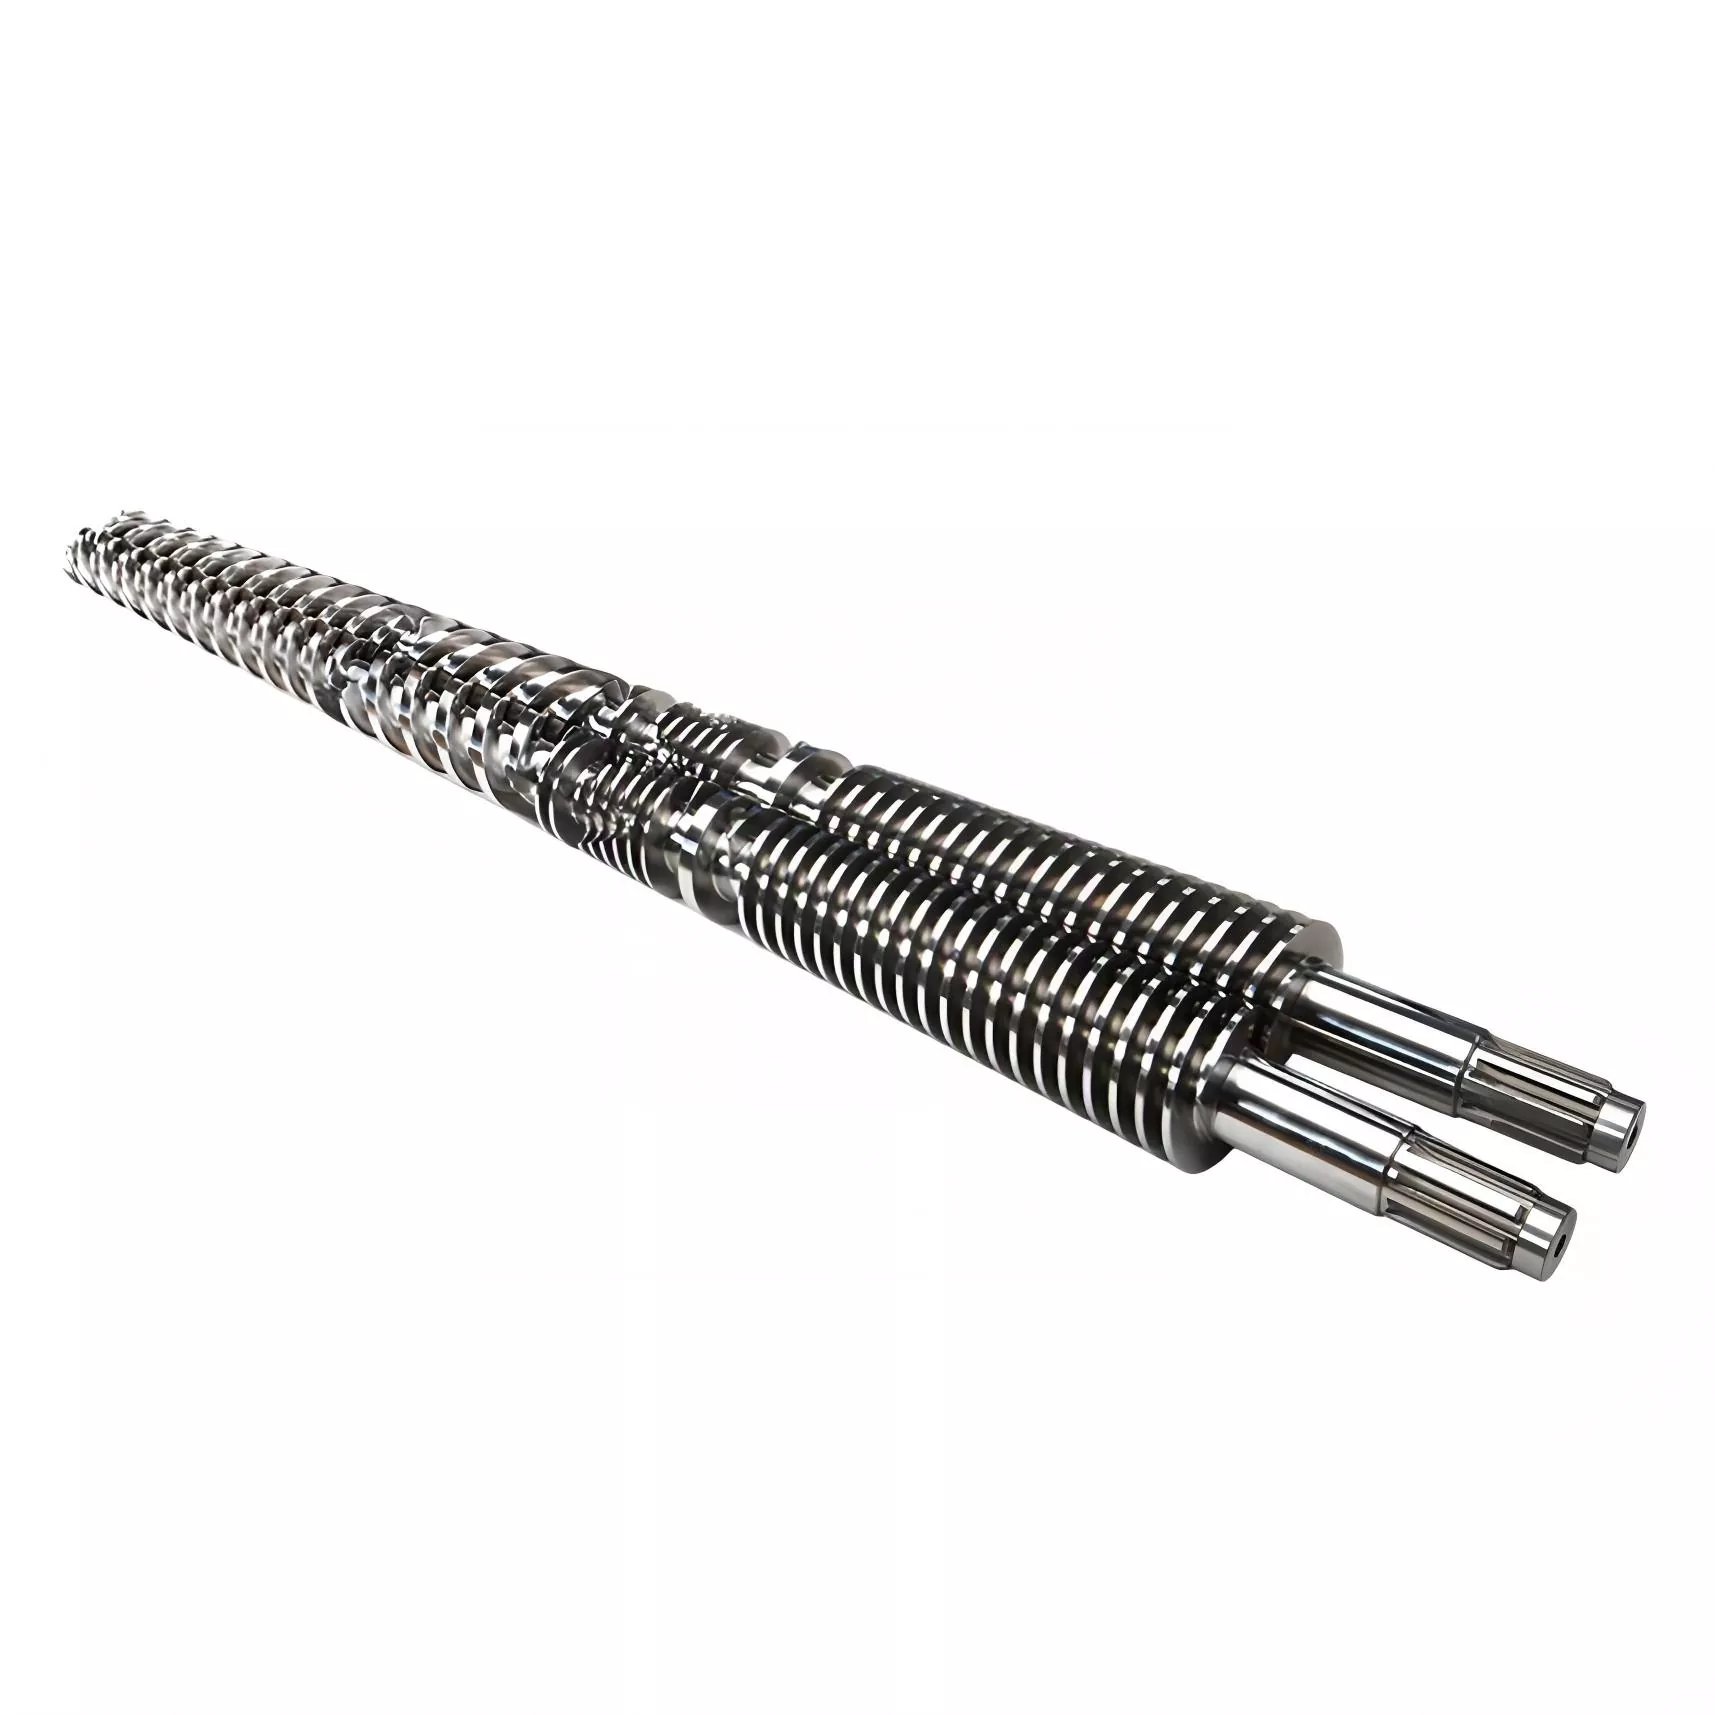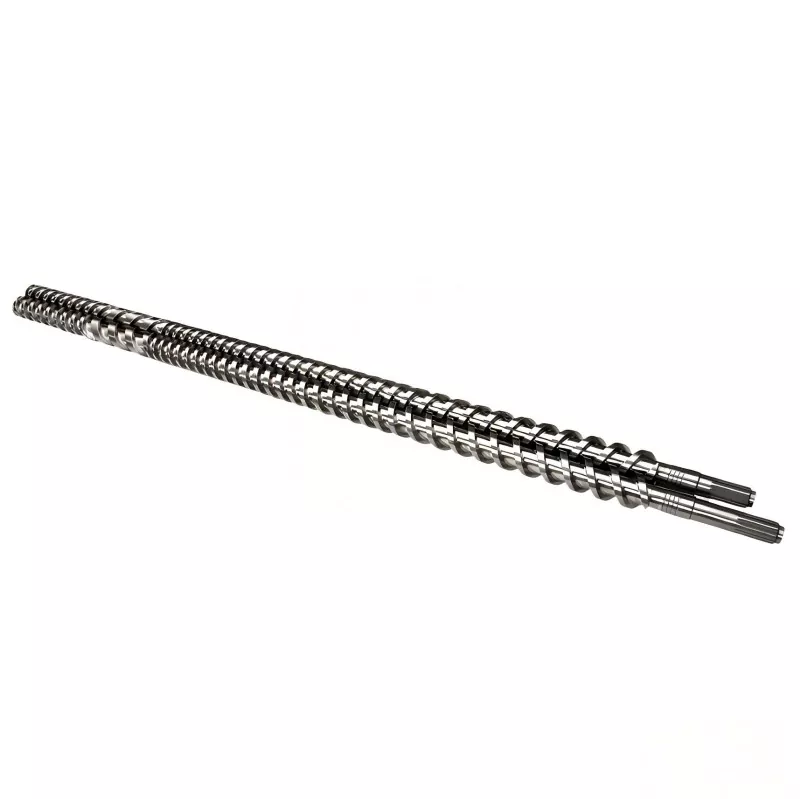
Parallel Twin Screw and Barrel
Globale polymerblandingsproducenter, der ønsker at købe et parallelt dobbeltskrue- og tøndesystem fra HAPPY PLASTICS-fabrikken, kan direkte optimere deres spredningseffektivitet. Vores præcisions-samroterende samlinger har en tæt, selvrensende meshing-frigang, der eliminerer usmeltede aggregater, hvilket reducerer polymer-masterbatch-farvestriber med op til 18 %.
Anskaffelse fra en erfaren producent af parallelle skruer og tønder i Kina gør det muligt at sammensætte faciliteter til at opretholde ensartede forskydningsfelter under kørsler med høj gennemstrømning. HAPPY PLASTICS anvender avancerede multi-akse CNC-slibecentre og modulær segmentteknologi til at levere fuldt tilpassede skrueelementer og matchende beklædte tønder, der håndterer aggressiv glasfiberforstærkning, mineralfyldning og flygtig devolatilisering uden momentfald.
Tekniske specifikationer & modulære tolerancer
For at garantere pålidelig selvrensende ydeevne og udskiftelig segmentpositionering er HAPPY PLASTICS Parallel Twin Screw and Barrel-opsætningen bearbejdet til nøjagtige geometriske standarder:
• Strukturformat:Modulære segmenterede skrueelementer monteret på aksler med højt drejningsmoment, parret med sektionerede eller kontinuerlige løb.
• Centerafstandspræcision:Aksial centerlinjetolerance mellem de to boringer holdes inden for +0,01 mm / -0 mm for at forhindre uregelmæssig friktion fra flyvning til flyvning.
• Premium værktøjsstål:Skrueelementer er fremstillet af vakuumhærdet W6Mo5Cr4V2 (M2) højhastighedsværktøjsstål eller HIP (Hot Isostatic Pressing) pulvermetallurgisk legering med en hårdhedsgrad på 60-64 HRC.
• Barrel Lining Technology:Individuelle tøndeblokke er foret med en ovalformet, centrifugalstøbt 3,0 mm bimetallisk hylster sammensat af en høj-wolframcarbidmatrix.
Hvordan maksimerer tilpassede segmentkonfigurationer sammensætningsoutput?
En statisk skrueopsætning kan ikke tilpasse sig skiftende polymerviskositeter. Ved at omarrangere vores modulære Parallel Twin Screw and Barrel segmenter langs akslen med højt drejningsmoment, kan operatører præcist justere den mekaniske energiinput:
Ælteblokjusteringer til fiberdispersion
Ved at konfigurere ælteskiver i forskudte vinkler (45° eller 90°), anvender samlingen intensiv planar forskydning til splittede glasfiberbundter uden at snappe dem under den kritiske forstærkningslængde, hvilket øger den mekaniske trækstyrke af blandingen.
Reverse-Flight Elementer til vakuumdevolatilisering
Ved at placere et skrueelement med omvendt gevind lige før vakuumudluftningszonen skabes en kontinuerlig materialeforsegling. Denne strukturelle blok tvinger smeltekanalen til at fyldes helt og opbygge tryk, før harpiksen falder ned i dekompressionszonen, hvor flygtige gasser undslipper rent.
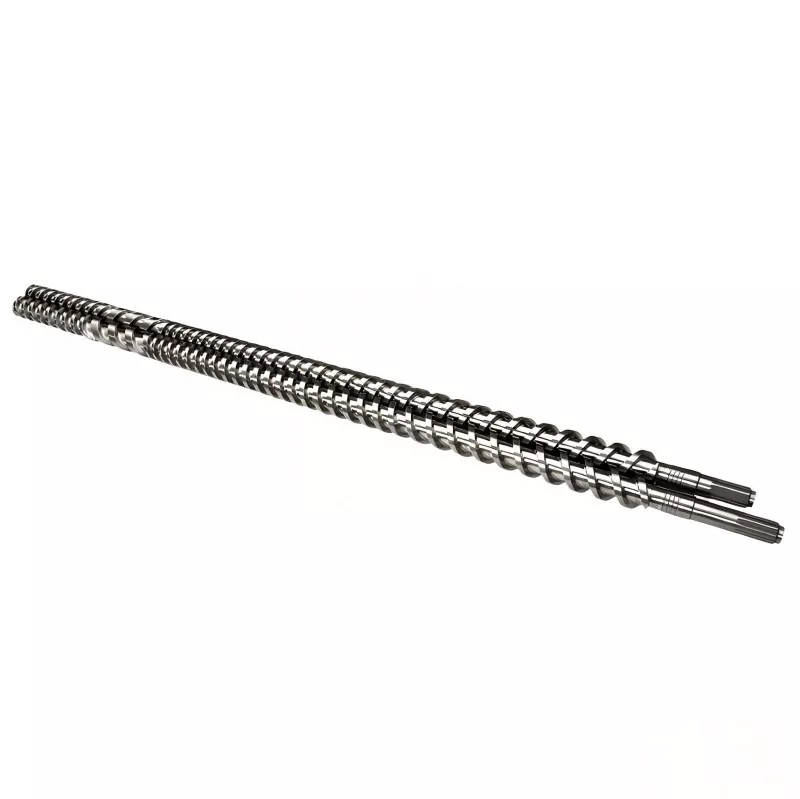
Trin-for-trin protokol til rensning og genmontering af spline
Forkert håndtering af individuelle modulære stykker under omskiftninger kan forårsage akselfastsættelse eller flyvekollisioner. Følg denne sekvens, når du genopbygger din modulære Parallel Twin Screw and Barrel-samling:
1. Ekstraktion af varmt segment:Skub de slidte skrueelementer af de splinede aksler umiddelbart efter ekstraktion, mens den resterende polymer stadig er varm (>200 ℃).
2. Spline-inspektion:Rengør de indvendige splines af elementerne og de udvendige splines af akslen ved hjælp af messingtrådhjul. Tjek for snoede splinetænder, der indikerer historisk overdrejningsmoment.
3. Smøring mod stød:Påfør et ensartet lag nikkelbaseret højtemperatur-nikkelpasta (>1000 ℃) på akslen, før de nye segmenter skubbes på plads for at forhindre koldsvejsning.
4. Aksial kompressionsstramning:Tilspænding af den forreste skruespids skal ske med en kalibreret manuel momentnøgle. Overstramning strækker den indvendige trækstang, mens understramning tillader polymersmeltning at lække mellem elementflader.
Hvilke processignaler indikerer, at det er tid til at inspicere din hardware?
Blandingsanlæg bør spore disse systemvariabler for at afgøre, om deres interne parallelle dobbeltskruer og tønde-afstande er udvidet ud over effektive blandingsgrænser:
|
Observerbar procesdrift |
Operationel baseline |
Inspektion / Action Trigger |
Nedstrøms produktionsfejl |
|
Specifik energiinput (SEI) |
Stabilt kW/kg-forhold |
≥ 15 % effektivitetsfald |
Dårlig fyldstofdispersion, usmeltede agglomerater |
|
Smelteudledningstemperatur |
Mål ±3℃ |
≥ 12℃ Forøgelse |
Polymer gulning fra overdreven lokaliseret forskydning |
|
Ventilationsportmateriale bølgende |
Ren udluftning |
Opadgående polymerflow |
Flygtig indeslutning, interne gasbobler |
Produktspecifikke tekniske ofte stillede spørgsmål
Spørgsmål: Hvorfor ser vi hurtigt slid på skrueelementerne direkte under vores sideføderindløb?
A: Sideføderen indfører kolde, slibende mineralske fyldstoffer (som talkum eller CaCO₃) i en delvist smeltet polymermatrix. Dette skaber en ubefugtet slibepasta, der skurer standard værktøjsstål. For at forhindre dette bør Parallel Twin Screw and Barrel-zonen under fødeporten anvende specialiserede pulvermetallurgi (HIP) skrueelementer med høje vanadiumcarbidfraktioner for at opnå en forlænget levetid.
Spørgsmål: Kan vi blande og matche dine erstatningsskruesegmenter med vores originale europæiske ekstruderaksler?
A: Ja. HAPPY PLASTICS anvender præcise evolvente spline-profiler i henhold til DIN 5480 standarder. Hvis du angiver dine aktuelle akselspline-parameterdata (såsom antal tænder, modul og trykvinkel), kan vi levere drop-in-kompatible Parallel Twin Screw and Barrel-segmenter, der glider rent på dine eksisterende OEM-aksler.
Spørgsmål: Hvordan fjerner vi sikkert fastfrysning af fast polymer inde i dobbeltrørssamlingen?
A: Brug aldrig lokaliseret åben ild fra oxy-acetylenbrændere til at smelte polymerproppen, da denne ujævne opvarmning fordrejer justeringen af tøndeboringerne og blødgør den bimetalliske foring. Bring i stedet alle tøndevarmezoner op til 30 ℃ over polymersmeltepunktet, tillad en 60-minutters varmeopblødning og brug ekstrudermotorens lavhastigheds joggingfunktion til at skubbe den blødgjorte masse ud.
Emballagestandarder og strukturel garanti
For at forhindre forskydning, bøjning eller fugtskader under international søtransport implementerer HAPPY PLASTICS en højsikkerhedsmæssig forsendelsesproces:
• Stærkt forstærket emballagestandard:Hver modulær akselenhed er belagt med antirustfedt, vakuumforseglet i kraftig fugtspærrende laminatfilm og låst i formmonterede V-formede trævugger inde i en IPPC-certificeret eksportkasse forstærket med stålbånd.
• 12-måneders strukturel beskyttelse:Vi tilbyder en fuld 12-måneders strukturel garanti mod fabrikationsfejl eller for tidlig revnedannelse på alle Parallel Twin Screw and Barrel komponenter under korrekte driftsparametre.
• Sporbar dokumentation:Forsendelser inkluderer en omfattende materialetestrapport (MTR), et individuelt certifikat for frimåling og en detaljeret videolayoutvejledning til hurtig idriftsættelse på stedet.
Hot Tags: parallel dobbeltskrue og tønde, dobbeltskruet ekstruder tønde, brugerdefineret parallel dobbeltskrue tønde
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang Province, Kina
-
Tlf
-
E-mail
For forespørgsler om sprøjtestøbemaskinetønde, sprøjtestøbemaskineskrue, ekstrudergearkasse eller prisliste, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.