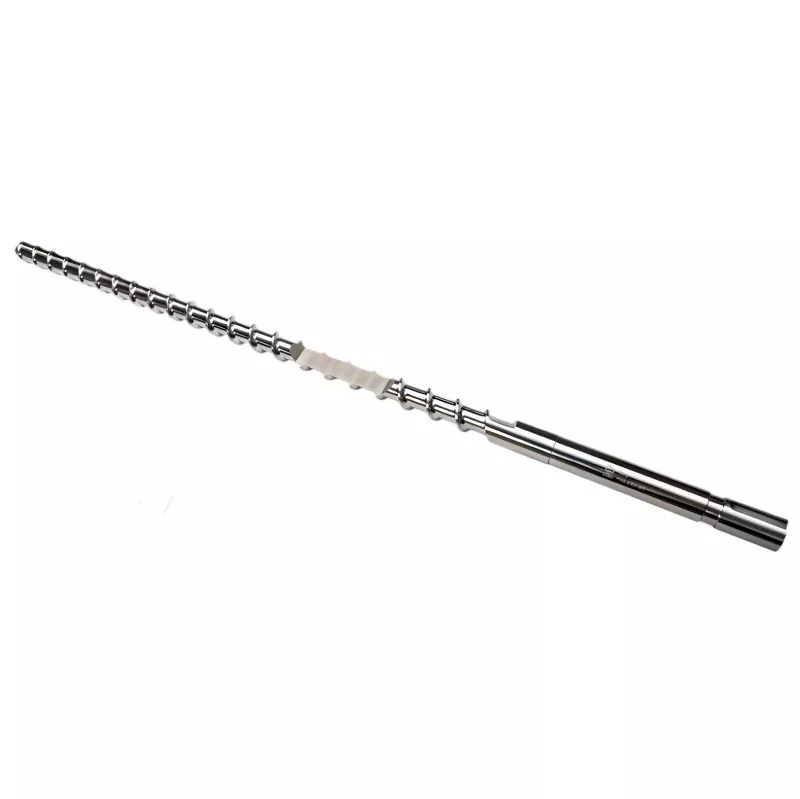
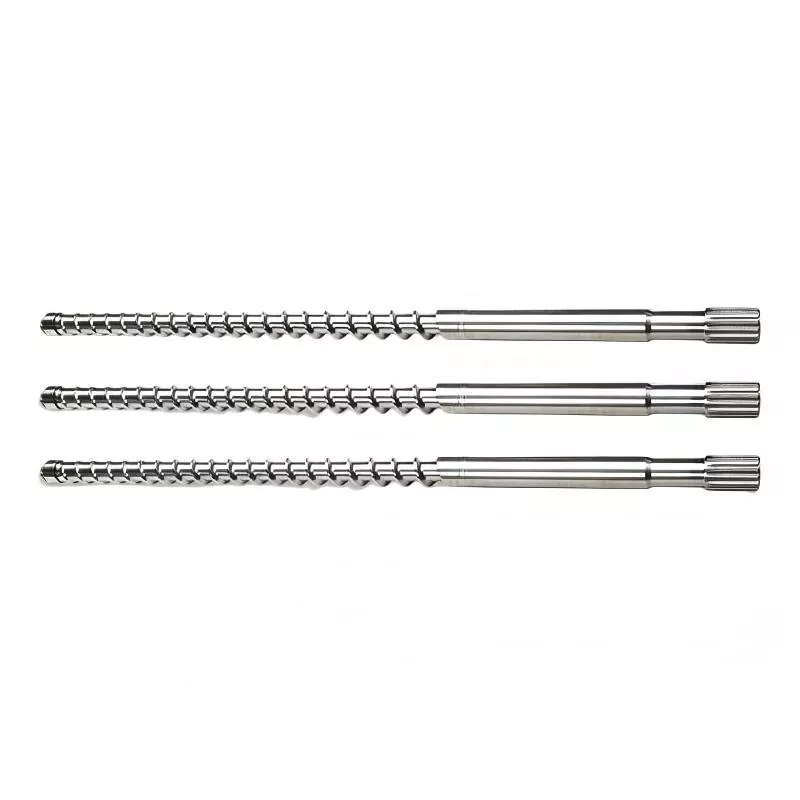
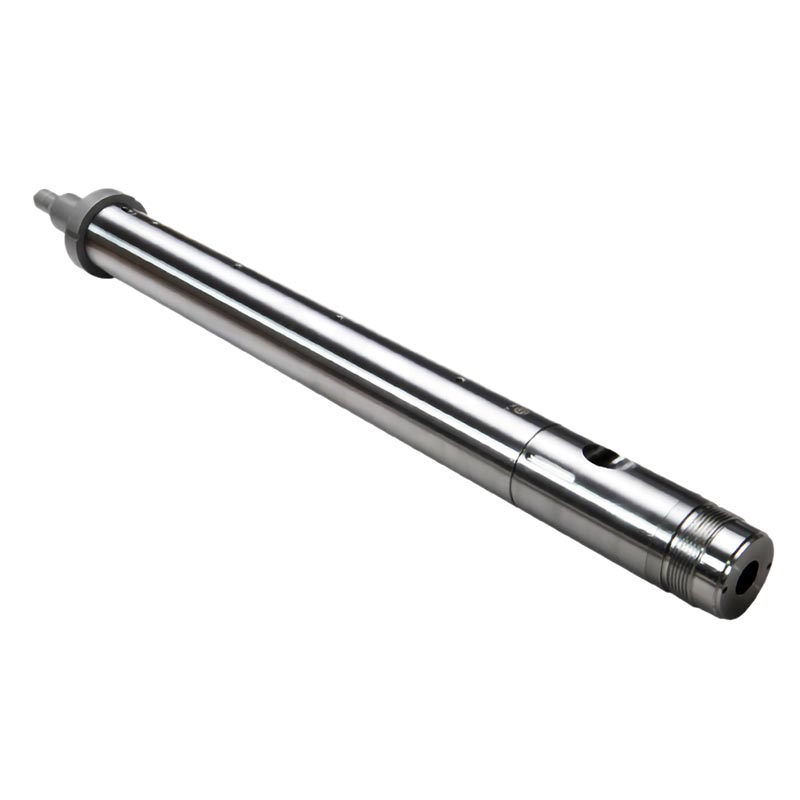
Gummimaterialets tryk bæres afskrue og tønde i en gummiekstruder(gummimaskine) er ikke en fast værdi, men ændrer sig dynamisk i henhold til udstyrstype, procesforhold, materialeegenskaber og produktkrav. Baseret på aktuelle autoritative offentlige oplysninger kan det opsummeres som følger:
Trykområde og indflydelsesfaktorer
Typisk hovedtrykområde: Under ekstruderingsprocessen med enkeltskruer af gummi er trykket af gummimaterialet inde i hovedet normalt 5-30 MPa, afhængigt af formdesignet, ekstruderingshastigheden og gummiviskositeten.
Plasticeringstryk (modtryk): Under plastificeringstrinnet, for at sikre smeltens densitet og ensartethed, påføres ofte et modtryk (plastificeringstryk) på omkring 0,5-2,5 MPa, som styres ved at justere indsprøjtningscylinderens returspjæld.
Dobbeltskruesystemtryk: På grund af den stærke forskydningseffekt kan det lokale tryk af dobbeltskrueekstruderen være højere, og udløbstrykket kan nå 10-50 MPa, især under høj fyldning eller højviskositet gummimaterialer.
Nøgle instruktioner
Der er ikke noget samlet "standardtryk": Gummiekstrudering er en ikke-newtonsk væskebehandlingsproces, og trykket påvirkes af flere faktorer såsom skruehastighed, cylindertemperatur, gummiformel og matricemodstand.
Vigtigheden af trykovervågning: Realtidsovervågning af maskinhovedtrykket hjælper med at sikre produktstørrelsesstabilitet, overfladekvalitet og produktionssikkerhed.
Udstyrsforskelle:Enkelt skrueogdobbeltskrue/planetariske skruestrukturer er forskellige, og der er betydelige forskelle i trykfordeling og spidsværdier.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.Privatlivspolitik